درباره مهم ترین نکات نصب ورق استیل شامل مواردی حیاتی است که بی توجهی به هر یک از ان ها می تواند پروژه های گران قیمت صنعتی و ساختمانی را به یک شکست تمام عیار فنی و ظاهری تبدیل کند. ورق های استنلس استیل به دلیل مقاومت فوق العاده در برابر خوردگی، درخشندگی ظاهری و دوام ساختاری، به عنوان متریال اول در صنایع حساس، نماسازی، صنایع غذایی و تولید تجهیزات پزشکی شناخته می شوند.
با این وجود، رفتار مکانیکی استیل نسبت به سایر فلزات نظیر اهن یا الومینیوم بسیار متفاوت است و حساسیت های بالایی دارد. ضریب انبساط حرارتی این الیاژ و واکنش پذیری ان در تماس با سایر عناصر، نیازمند محاسبات دقیق مهندسی پیش از شروع کار است. برای دستیابی به خروجی بادوام، مجریان فنی باید علاوه بر داشتن مهارت های عملی، شناخت کاملی از گرید های مختلف استیل، روش های نوین اتصال و ابزار های متناسب داشته باشند.
مجموعه متحد پرچ با سال ها سابقه درخشان در حوزه تامین و تولید انواع اتصالات مکانیکی، همواره توصیه می کند که پیش از هر اقدام اجرایی، تمامی متغیر های محیطی و ساختاری به دقت تحلیل شوند تا از خسارت های مالی سنگین جلوگیری به عمل اید.
آشنایی با ساختار و گریدهای ورق استیل پیش از نصب
انتخاب متریال متناسب با شرایط محیطی، سنگ بنای هر پروژه موفق مهندسی محسوب می شود. ورق های استیل به دسته های مختلفی تقسیم می شوند که معروف ترین ان ها سری های سیصد و چهار و سیصد و شانزده هستند. استیل گرید سیصد و چهار به علت تعادل عالی میان قیمت و مقاومت در محیط های مرطوب، کاربرد های وسیعی در فضا های داخلی و اشپزخانه های صنعتی دارد.
در نقطه مقابل، استیل سیصد و شانزده با دارا بودن عنصر مولیبدن، در محیط های اسیدی، کلریدی و مناطق ساحلی مقاومت بی نظیری از خود نشان می دهد. عدم تطابق میان گرید انتخابی و اتمسفر محیطی، نخستین خطایی است که حتی حرفه ای ترین روش های اجرا را نیز بی اثر می کند. مجریان باید ضخامت ورق، جهت نورد و پرداخت سطحی ان را به دقت بررسی کنند، زیرا ورق های خش دار، براق یا مات رفتار های متفاوتی در برابر بازتاب نور و انحنا های ساختاری نشان می دهند.
شناخت گرید فلز تنها نیمی از مسیر است، زیرا رفتار استیل هنگام برش، سوراخ کاری و وارد امدن بارهای مکانیکی، به طور کامل به ماهیت زیرسازی ان وابسته خواهد بود. از این رو اماده سازی بستر قرارگیری ورق، اهمیتی هم تراز با خود متریال دارد.
 اهمیت زیرسازی و تراز بودن شاسی کشی سازه
زیرسازی دقیق به منزله ستون فقرات اجرای صفحات فلزی به شمار می رود و هر گونه ناشاقولی در این مرحله، به شکل اعوجاج های زننده روی سطح ورق منعکس خواهد شد. ورق های استیل به ویژه در ضخامت های پایین، خاصیت اینه ای دارند و کوچک ترین ناهمواری در پروفیل های نگهدارنده، بازتاب نور را بر هم زده و جلوه بصری کار را نابود می سازد.
سازندگان باید زیرسازی فلزی را با استفاده از قوطی های اهنی ضد زنگ خورده یا پروفیل های الومینیومی انادایز شده کاملا تراز کنند. فاصله قید های عمودی و افقی باید بر مبنای ضخامت ورق محاسبه شود تا صفحه در اثر فشار باد یا نیرو های ثقلی دچار شکم دادگی نشود. متخصصان نصب همواره تاکید دارند که تراز لیزری باید معیار سنجش خطوط باشد، زیرا تراز های سنتی خطای انسانی بالایی را در متراژ های بزرگ به همراه دارند.
پس از حصول اطمینان از استحکام شاسی کشی، موضوع بسیار ظریفی مطرح می شود که نادیده گرفتن ان یکی از عوامل اصلی تخریب زودرس اتصالات و خود ورق به شمار می رود و ان پدیده شیمیایی پیوند دو فلز ناهمگون است.
جلوگیری از خوردگی گالوانیک میان زیرسازی و ورق
خوردگی گالوانیک زمانی رخ می دهد که دو فلز با پتانسیل های الکتروشیمیایی متفاوت در حضور یک الکترولیت مانند رطوبت هوا در تماس مستقیم با یکدیگر قرار گیرند. هنگامی که استیل ضد زنگ مستقیما روی اهن معمولی نصب شود، اهن به سرعت نقش اند را بازی کرده و تجزیه می شود که این زنگ زدگی به سطح استیل نیز سرایت خواهد کرد. برای پیشگیری از این فاجعه مهندسی، عایق کاری میان ورق و استراکچر با استفاده از نوار های لاستیکی نئوپرن، فوم های پلی اتیلن یا واشر های پلیمری الزامی است. این لایه های جداکننده علاوه بر قطع ارتباط الکتریکی، به عنوان جاذب لرزش و صدا نیز عمل می کنند و مانع از ایجاد سر و صداهای ارتعاشی ناشی از باد می شوند. مهندسان همواره توصیه می کنند که رنگ امیزی چند لایه شاسی اهنی با پوشش های اپوکسی باکیفیت پیش از اتصال نهایی ورق های استیل اجرا گردد.
با حل چالش های مربوط به شاسی و زیرسازی، نوبت به ابزار ها و تکنیک های برش و سوراخ کاری می رسد که در صورت عدم رعایت استاندارد ها، می توانند ساختار کریستالی ورق را برای همیشه تخریب نمایند.
تکنیک های اصولی سوراخ کاری و برش صفحات استیل
استیل فلزی سخت است که به سرعت در اثر سایش دچار پدیده کارسختی می شود و به همین دلیل برش و سوراخ کاری ان مستلزم رویکردی کاملا علمی است. استفاده از سنگ های فرز اهن بر معمولی برای برش استیل، بزرگ ترین اشتباه اجرایی است، زیرا براده های کربن روی لبه های استیل رسوب کرده و موجب ایجاد لکه های زنگ زدگی عمیق می شوند.
 در عوض، باید از دیسک های مخصوص استیل بر با استاندارد اینوکس یا روش های نوین برش لیزری و پلاسما استفاده کرد تا لبه های ورق بدون سوختگی و پلیسه باقی بمانند. در مرحله سوراخ کاری نیز مته های کبالت دار با زاویه نوک صد و سی و پنج درجه باید با سرعت دورانی پایین و نرخ پیشروی مداوم به کار گرفته شوند. اعمال خنک کننده های صابونی یا روغن های برش در طول سوراخ کاری، مانع از سوختن مته و داغ شدن موضعی ورق می شود.
برش مناسب و تمیز، مسیر را برای ایجاد اتصالات مستحکم و ایمن هموار می سازد و در این نقطه، بررسی و به کارگیری مهم ترین نکات نصب ورق استیل نقش تعیین کننده ای در کیفیت سازه ایفا می کند.
انتخاب روش اتصال ورق های استنلس استیل
اتصال دهنده ها قلب تپنده هر سازه فلزی هستند و پایداری صفحات استیل کاملا به انتخاب شیوه پیوند ان ها وابسته است. در مهندسی مدرن، روش های متعددی از جمله اتصالات مکانیکی، چسب های ساختاری و جوشکاری ارگون وجود دارد که هر کدام مزایا و محدودیت های خاص خود را دارند. با این حال، استفاده از اتصالات مکانیکی نظیر پیچ و پرچ به دلیل عدم وارد اوردن تنش های حرارتی شدید به ورق، محبوبیت بسیار بیشتری در سایت های ساختمانی پیدا کرده است. جوشکاری استیل نیازمند اپراتور های فوق تخصص و عملیات پیچیده اسید شویی پس از جوش است تا لایه اکسید کروم ترمیم شود. در نتیجه، بسیاری از مجریان ترجیح می دهند به سراغ راهکار های مکانیکی استاندارد بروند تا سرعت اجرا افزایش یافته و زیبایی کار حفظ شود.
از میان تمام گزینه های اتصال مکانیکی، استفاده از ادوات پرچ کاری صنعتی به عنوان مطمئن ترین و سریع ترین روش شناخته می شود که کیفیت اجرای ان تا حد زیادی به متریال پرچ وابسته است.
کاربرد پرچ و میخ پرچ استیل در اجرای پایدار
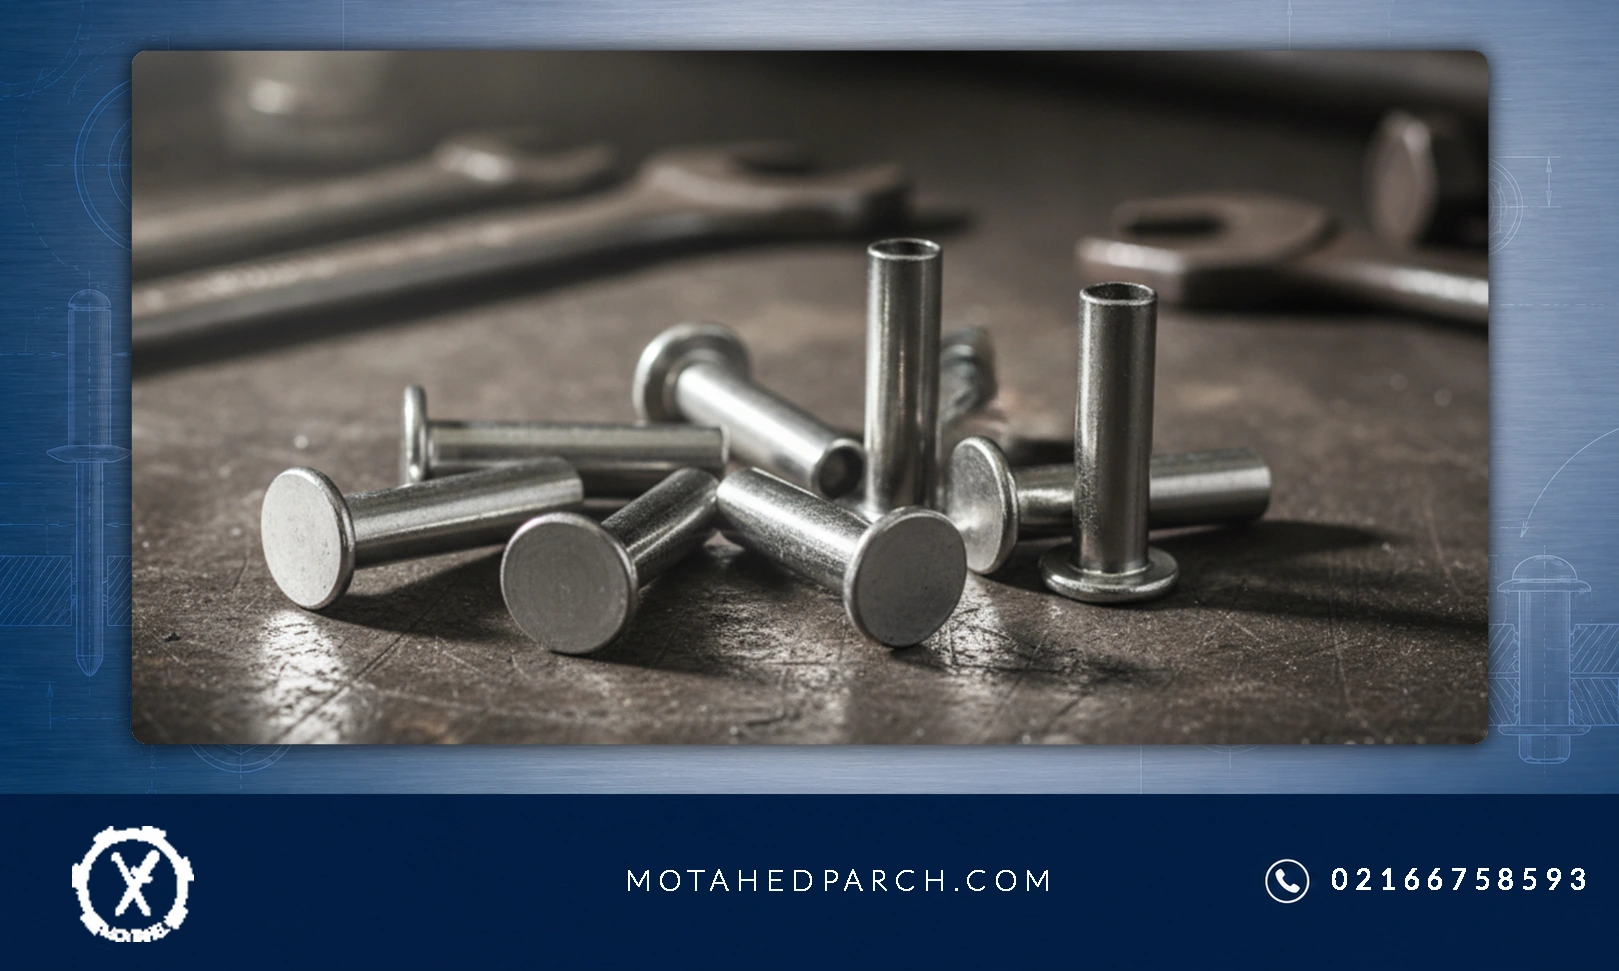
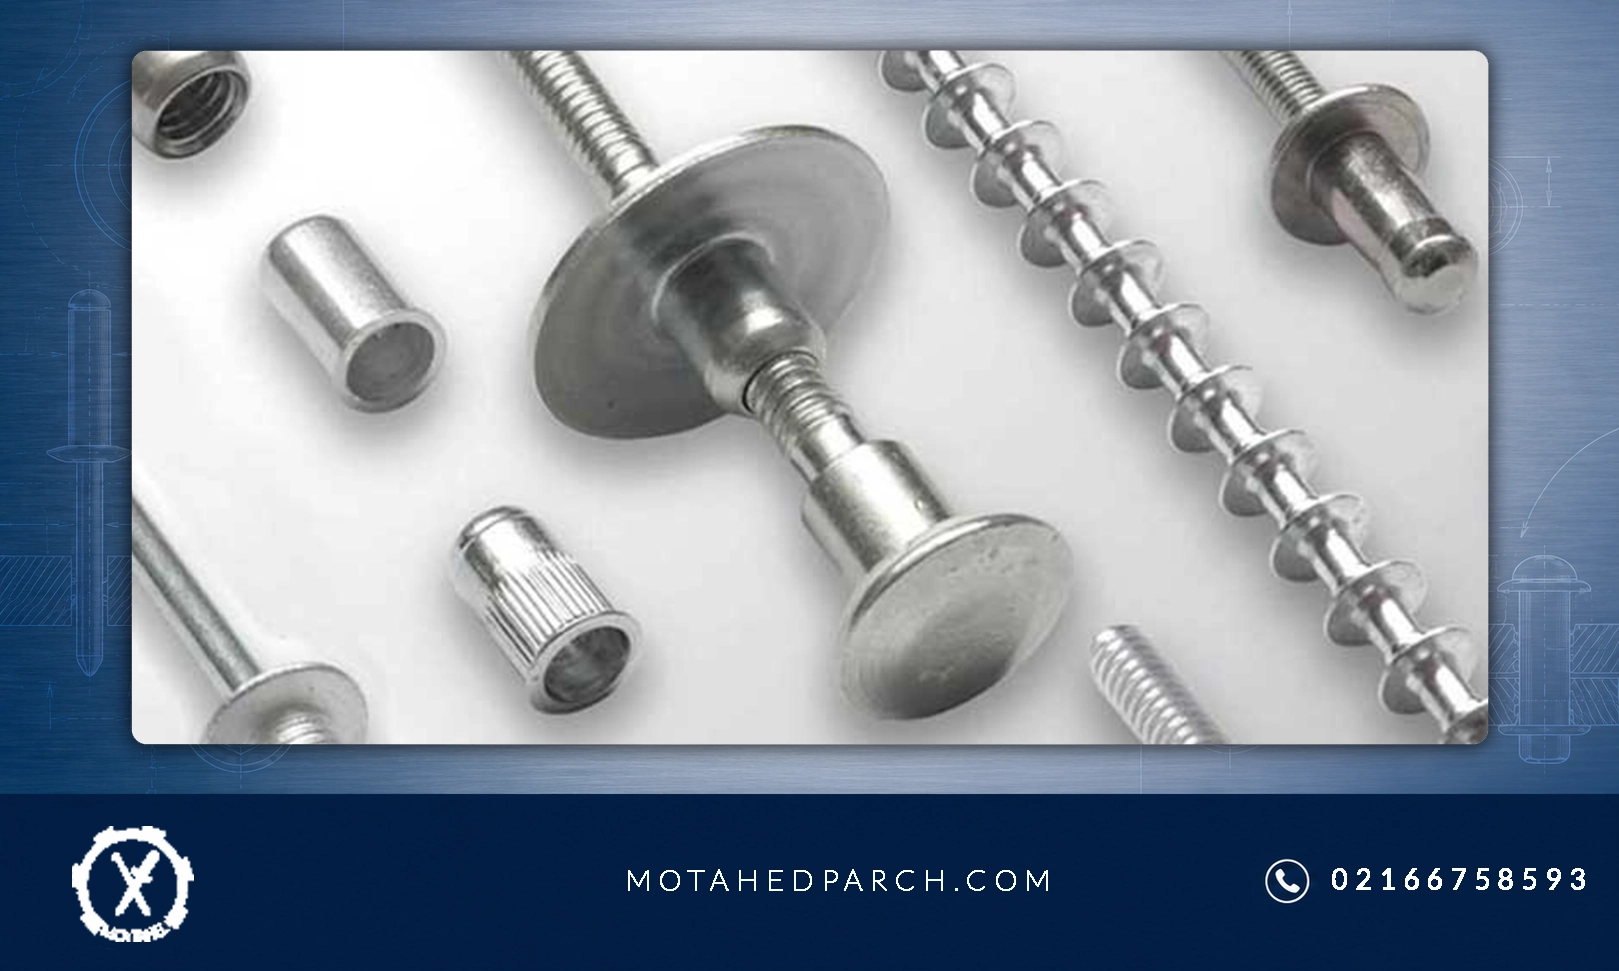
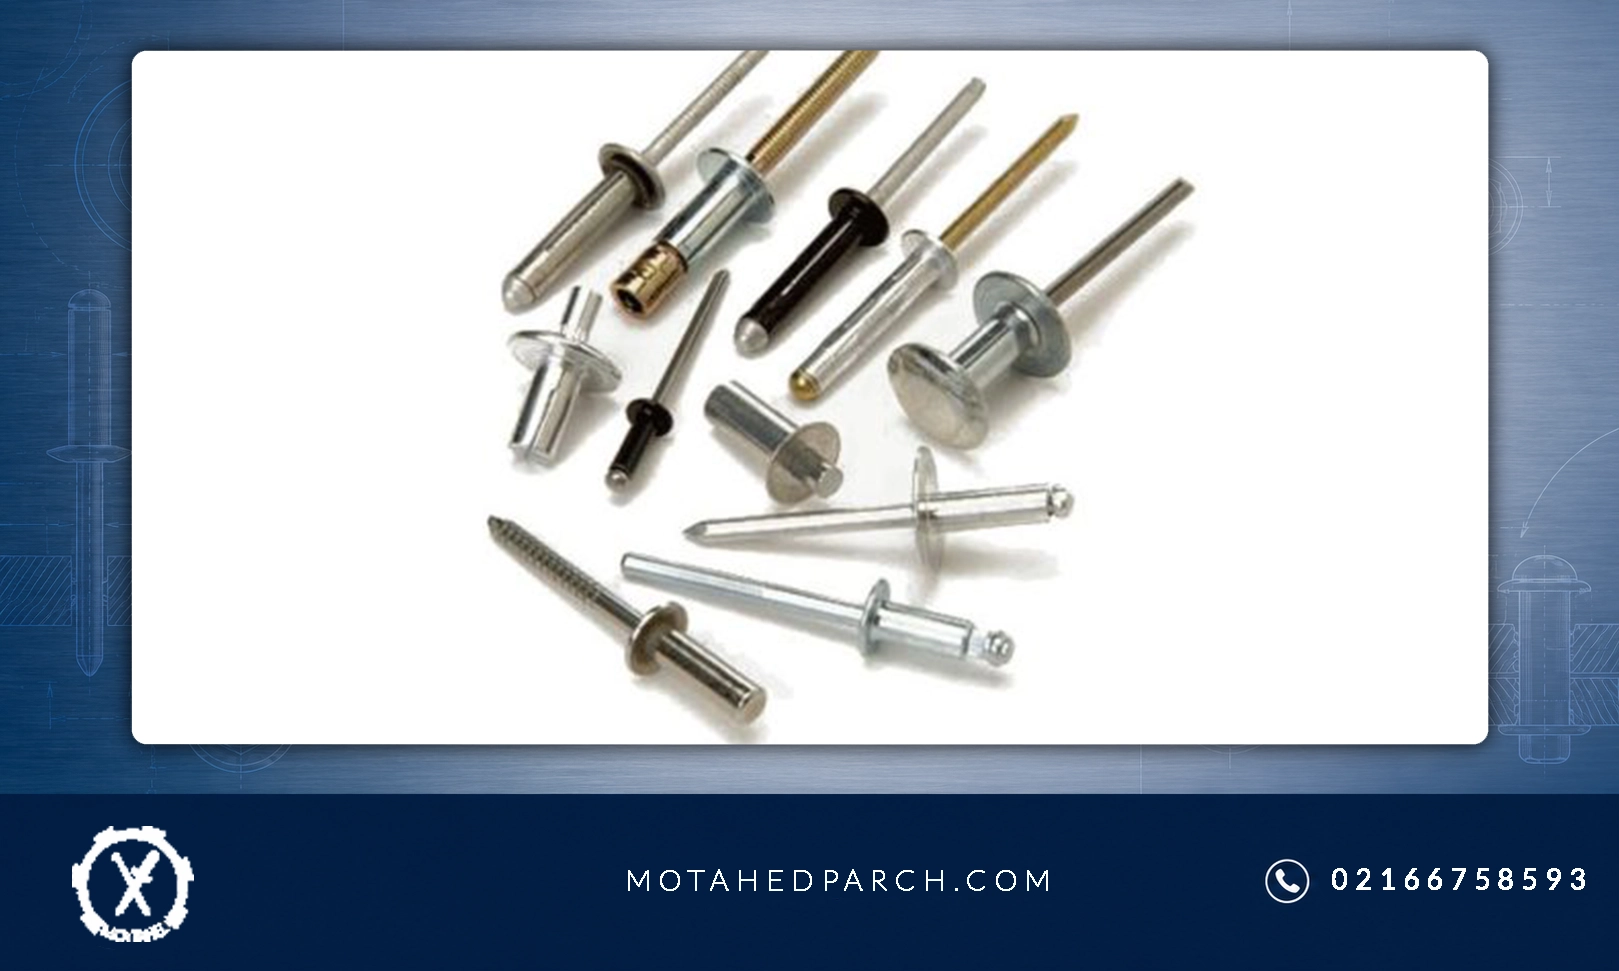
استفاده از پرچ های بی کیفیت فولادی یا الومینیومی روی ورق استیل، پروژه را محکوم به شکست می کند زیرا به سرعت دچار خوردگی می شوند. برای حفظ یکپارچگی ساختاری، الزامی است که پرچ ها نیز دقیقا از همان گرید ورق استیل انتخاب شوند. میخ پرچ های تمام استیل تولید شده در مراکز تخصصی نظیر متحد پرچ، به دلیل استحکام کششی و برشی فوق العاده، گزینه ای بی رقیب برای این اتصالات هستند. این قطعات در برابر لرزش های مداوم هرگز شل نمی شوند و برخلاف پیچ ها نیازی به اچارکشی دوره ای ندارند. استفاده از پرچ رنگی یا پرچ های با کلاهک پهن به نصاب این امکان را می دهد که ضمن تثبیت کامل ورق بدون ایجاد تورفتگی، زیبایی بصری بی نقصی را برای نماهای دکوراتیو به ارمغان اورد.
| نوع اتصال | مقاومت در برابر لرزش | سرعت اجرا | ریسک اسیب حرارتی به ورق | نیاز به نگهداری دوره ای |
|---|---|---|---|---|
| میخ پرچ تمام استیل | بسیار بالا | فوق العاده سریع | صفر درصد | بدون نیاز به اچارکشی |
| پیچ خودکار استیل | متوسط | سریع | صفر درصد | نیازمند بررسی دوره ای |
| جوشکاری تیگ (ارگون) | بسیار بالا | کند و هزینه بر | بسیار بالا (تغییر رنگ ورق) | عدم نیاز به نگهداری |
| چسب های پلی اورتان | متوسط رو به بالا | اهسته (زمان خشک شدن) | صفر درصد | حساس به دمای محیط |
جدول بالا نشان می دهد که چگونه اتصالات مکانیکی کنترل شده می توانند بازدهی کار را بالا ببرند، اما برای اجرای این اتصالات نیازمند به کارگیری تجهیزات مناسب هستیم تا خطایی در مونتاژ رخ ندهد.
 استفاده از دستگاه پرچ کن استاندارد در اتصالات
فر فرایند پرچ کاری نیازمند اعمال نیروی یکنواخت است تا کلاهک پرچ به شکل متقارن شکل بگیرد و ورق دچار تغییر فرم نشود. دستگاه های پرچ کن دستی معمولی توانایی اعمال کشش لازم برای مفتول های سخت استیل را ندارند و فشار مضاعف اپراتور می تواند باعث لغزش ابزار و ایجاد خط و خش روی ورق های گران قیمت شود. به همین منظور، استفاده از پرچ کن های پنوماتیک، هیدرولیک یا شارژی با کالیبراسیون استاندارد توصیه می شود. این ابزار ها با اعمال نیروی خطی و دقیق، میخ پرچ را در کسری از ثانیه و بدون کوچک ترین تکان ناگهانی پرچ می کنند. تنظیم فشار باد در پرچ کن های بادی باید به گونه ای باشد که نیروی کشش از حد مقاومت تسلیم میخ فراتر نرود و سطح ورق دچار فرورفتگی موضعی نگردد.
با استقرار اتصالات در جایگاه های خود، عاملی طبیعی و اجتناب ناپذیر پدیدار می شود که اگر از پیش برای ان تمهیداتی اندیشیده نشود، می تواند باعث اعوجاج کلی صفحات گردد.
مدیریت انبساط حرارتی و فواصل درز انقطاع
فولاد های زنگ نزن اوسیتیتی دارای ضریب انبساط حرارتی نسبتا بالایی هستند که به طور تقریبی یک و نیم برابر بیشتر از فولاد های کربنی معمولی است. این ویژگی فیزیکی به این معناست که با تغییر فصول و نوسانات دمایی شب و روز، صفحات فلزی دچار انبساط و انقباض طولی و عرضی مداوم می شوند. اگر ورق ها بدون در نظر گرفتن درز های انبساطی به یکدیگر چسبانده شوند، در فصل تابستان به علت نبود فضا برای حرکت، دچار کمانش و موج افتادگی های غیر قابل جبران خواهند شد.
بنابراین، ایجاد درز های ژوئن بین صفحات به اندازه حداقل دو تا پنج میلی متر بسته به طول ورق کاملا ضروری است. این شکاف ها علاوه بر تخلیه تنش های حرارتی، می توانند با چسب های سیلیکونی خنثی و مقاوم در برابر اشعه فرابنفش اب بندی شوند تا مانع نفوذ اب به پشت لایه های نما شوند.
رعایت فواصل انقطاع بدون توجه به ماهیت اتصالات می تواند باز هم تنش زا باشد، بنابراین رفتار سوراخ های اتصال در مواجهه با این تغییرات نیازمند بازنگری هندسی است.
ایجاد سوراخ های لوبیایی جهت حرکت طولی ورق
برای اینکه ورق بتواند در اثر گرما و سرما ازادی حرکت محدودی داشته باشد، سوراخ های اتصال نباید در تمامی نقاط کاملا هم اندازه با قطر پرچ یا پیچ تعبیه شوند. در روش های مدرن نصب، یک نقطه به عنوان تکیه گاه ثابت انتخاب می شود و سایر سوراخ ها به شکل لوبیایی یا با قطری کمی بزرگ تر از بدنه پرچ ایجاد می گردند.
هنگامی که از میخ پرچ یا پیچ برای مهار این نقاط استفاده می شود، گشتاور یا کشش نهایی نباید ورق را به طور کامل قفل کند، بلکه باید به کمک واشر های تفلونی فضای لغزش میلی متری برای فلز فراهم بماند. این تمهید هوشمندانه از شکستن پرچ ها تحت تنش های برشی حرارتی جلوگیری کرده و از ایجاد صداهای ترق و تروق در ساختمان هنگام گرم شدن هوا ممانعت به عمل می اورد.
در کنار مباحث مکانیکی و انبساطی، حفظ سلامت ظاهری و شیمیایی ورق در حین و پس از عملیات نصب، چالش دیگری است که به دقت و ظرافت ویژه ای نیاز دارد.
مراقبت های سطحی و تمیزکاری نهایی ورق های نصب شده
بسیاری از نصابان تصور می کنند پس از سفت کردن اخرین اتصال کار به اتمام رسیده است، در حالی که بی توجهی به پوشش های محافظ و تمیزکاری می تواند ظرف چند روز کل پروژه را با بحران مواجه کند. ورق های استیل معمولا با یک لایه نایلون محافظ لیزری یا معمولی پوشانده شده اند تا در حین جابجایی خط نیفتند. باقی ماندن این روکش ها زیر نور افتاب به مدت طولانی باعث ذوب شدن چسب و چسبیدن نامساعد ان به استیل می شود که پاک کردن ان کار بسیار دشواری است. روکش های محافظ باید حداکثر ظرف چند روز پس از نصب کامل برداشته شوند. پس از جداسازی پوشش، گرد و غبار های ساختمانی، براده های فلزی باقی مانده از برش کاری و لکه های چربی باید با شوینده های فاقد کلر و پارچه های میکروفیبر نرم پاکسازی شوند تا لایه غیرفعال اکسید کروم بر روی استیل مجددا احیا شود.
در پایان باید گفت که تسلط بر مهم ترین نکات نصب ورق استیل تضمین کننده ماندگاری، ایمنی و درخشش سازه های صنعتی و معماری شما برای چندین دهه متوالی خواهد بود.
سخن پایانی
اجرای صفحات استنلس استیل فرایندی فراتر از یک سرهم بندی ساده فلزی است و پیوندی عمیق میان علم متالورژی، محاسبات مکانیکی و هنر اجرایی دارد. هر مرحله از کار، از انطباق گرید استیل با شرایط اقلیمی و ایزولاسیون شاسی زیرسازی گرفته تا سوراخ کاری های کنترل شده و انتخاب اتصالات مقاوم، پیوسته بر زنجیره کیفیت اثر می گذارد.
سوالات متداول مهم ترین نکات نصب ورق استیل
- چرا نباید از پیچ های فولادی معمولی برای بستن ورق استیل استفاده کرد؟
استفاده از پیچ های فولادی کربنی یا اهن گالوانیزه روی ورق های استنلس استیل موجب وقوع پدیده ای به نام خوردگی گالوانیک می شود. در مجاورت رطوبت هوا، فلز اهن به سرعت نقش اند را به خود گرفته و دچار زنگ زدگی شدید می شود که این اکسیداسیون به سطح استیل سرایت می کند. همچنین استحکام کششی این پیچ ها در برابر تنش های انبساطی ورق بسیار پایین تر از گرید استیل است. - تفاوت کارایی پرچ و پیچ در نصب صفحات استیل چیست؟
پرچ ها به دلیل ایجاد اتصال دائمی و عدم حساسیت به ارتعاشات مداوم باد، دوام ساختاری بسیار بالاتری نسبت به پیچ ها ارائه می دهند و نیازی به بازرسی و اچارکشی دوره ای ندارند. در مقابل، پیچ ها امکان دمونتاژ سازه را فراهم می کنند اما ریسک شل شدن در درازمدت و تغییر شکل موضعی ورق به علت فشار نامتعادل اچار را بالا می برند. - بهترین روش برای از بین بردن لکه های جوشکاری یا تغییر رنگ ناشی از حرارت روی استیل چیست؟
در صورتی که در حین نصب مجبور به استفاده از جوشکاری شدید، حرارت بالا باعث تخریب لایه محافظ اکسید کروم و ایجاد هاله های حرارتی رنگی روی ورق می شود. برای رفع این مشکل، باید از خمیر های ژل اسید شویی و عملیات پسیواسیون استاندارد استفاده کرد تا پس از شستشو، لایه محافظ غیرفعال اکسید کروم مجددا روی سطح استیل تشکیل گردد.