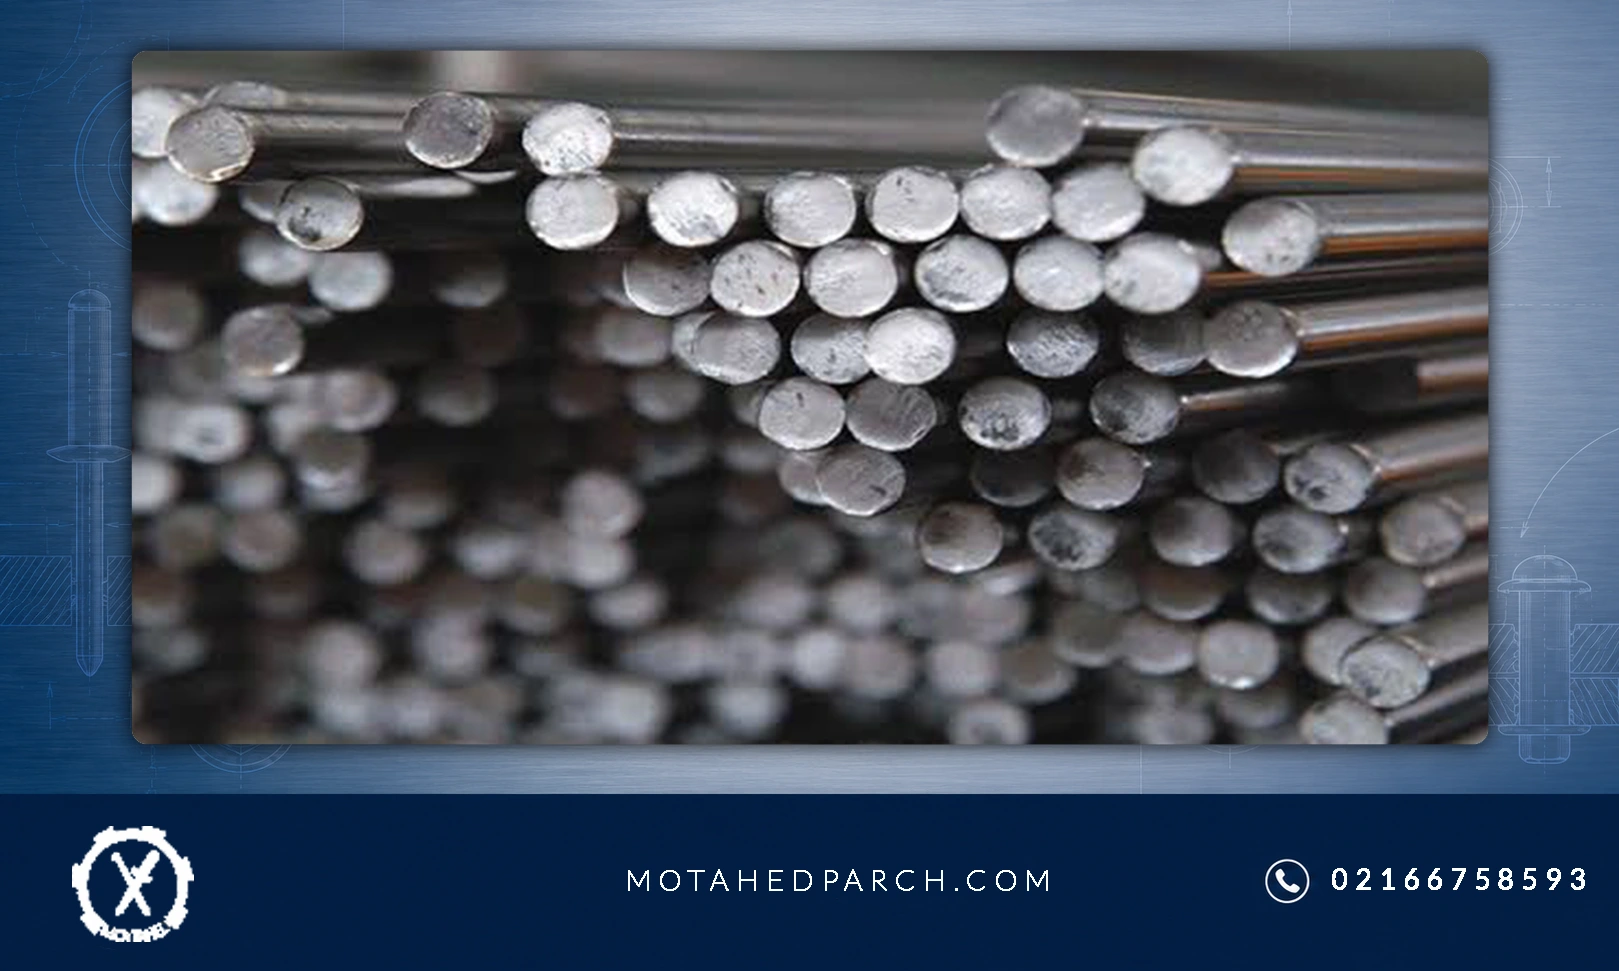
این سوال که میلگرد ترانس چیست؟ برای هر مهندس مکانیک، تراشکار و تولید کننده قطعات صنعتی حداقل یک بار در مسیر طراحی خطوط تولید با آن روبرو می شود، چرا که سطح کیفی اتصالات مکانیکی ارتباطی مستقیم با متریال خام مصرفی دارد. بر خلاف تصور رایج که همه مقاطع فولادی را میله هایی خشن، آجدار و زنگ زده می پندارند، این دسته از محصولات به واسطه فرایندهای دقیق کشش و پولیش کاری، سطحی به غایت صیقلی، ابعادی دقیق تا صدم میلی متر و مقاومتی ساختاری پیدا می کنند.
در دنیای پر از خطای ابعادی، اتکا به متریال های سنتی چیزی جز هدررفت سرمایه و تولید قطعات معیوب به همراه ندارد؛ از همین رو، شناخت عمیق این متریال راهبردی، گام اول در ارتقای کیفیت قطعات صنعتی به شمار می رود. صنعتگرانی که به دنبال تولید اتصالات مهندسی نظیر انواع میخ پرچ، قطعات پرچ کاری دقیق یا سازه های ظریف هستند، به خوبی می دانند که یک میله فولادی تاب دار یا دارای اعوجاج سطحی می تواند هزاران ابزار و قالب گران قیمت تراشکاری را در کسری از ثانیه نابود کند.
مراحل و فرایند تولید میلگرد ترانس در خطوط متالورژی سرد
تولید این مقاطع پیشرفته نیازمند تجهیزات کشش سنگین و تمهیدات متالورژیکی چندمرحله ای است؛ فرایندی که بر پایه شمش ها یا کلاف های فولادی مرغوب آغاز می شود و با کنترل های سختی سنجی خاتمه می یابد. در نخستین گام، کلاف فولادی یا میلگرد مادر که معمولا از طریق نورد گرم تولید شده است، وارد حوضچه های اسید شویی می شود تا تمامی پوست های اکسیدی، گرد و غبار نورد و زنگ زدگی های سطحی آن کاملا شسته شوند. رها کردن حتی ذره ای از لایه اکسید نورد در این مرحله می تواند عمر قالب کشش را نابود کند و شیارهای طولی عمیقی روی بدنه فلز بیندازد. پس از شستشو، میله ها با فسفات یا صابون های صنعتی روانکاری می شوند تا اصطکاک شدید در زمان عبور از منفذ کشش به کمترین مقدار ممکن برسد.
پس از آماده سازی شیمیایی، عملیات مکانیکی کشش سرد آغاز می گردد که در اصطلاح فنی به آن کالد دراون می گویند. در این فاز، سر میلگرد تراشیده شده یا نوک کوبی می شود تا بتواند وارد دهانه قالب تنگستنی شود؛ سپس فک های هیدرولیک با تناژ بسیار بالا میله را از درون قالب با قطری کمتر از قطر اولیه با سرعتی کنترل شده عبور می دهند. این تغییر فرم پلاستیک سرد سبب فشردگی شبکه کریستالی آهن می شود که افزایش چشمگیر تنش تسلیم و استحکام نهایی را در پی دارد. پس از کشیده شدن، میله ها به واسطه تنش های نامتقارن ممکن است دچار انحنا یا تابیدگی شوند؛ از این رو بلافاصله وارد دستگاه های چند محوره تاب گیری می شوند تا راستی مطلق مقطع تضمین گردد.
حاصل این زنجیره صنعتی، محصولی راست، بدون اعوجاج و با پوسته ای شفاف و متراکم است که برای گستره متنوعی از کارهای ماشین کاری آماده می باشد. با این حال، تنوع نیاز بازار سبب شده است که این مقاطع بر حسب روش های پرداخت ثانویه، به دسته های مختلفی تفکیک شوند که شناخت آن ها برای هر مهندس و تامین کننده ای ضروری است.
انواع میلگرد ترانس بر اساس روش پرداخت سطحی و مشخصات فنی
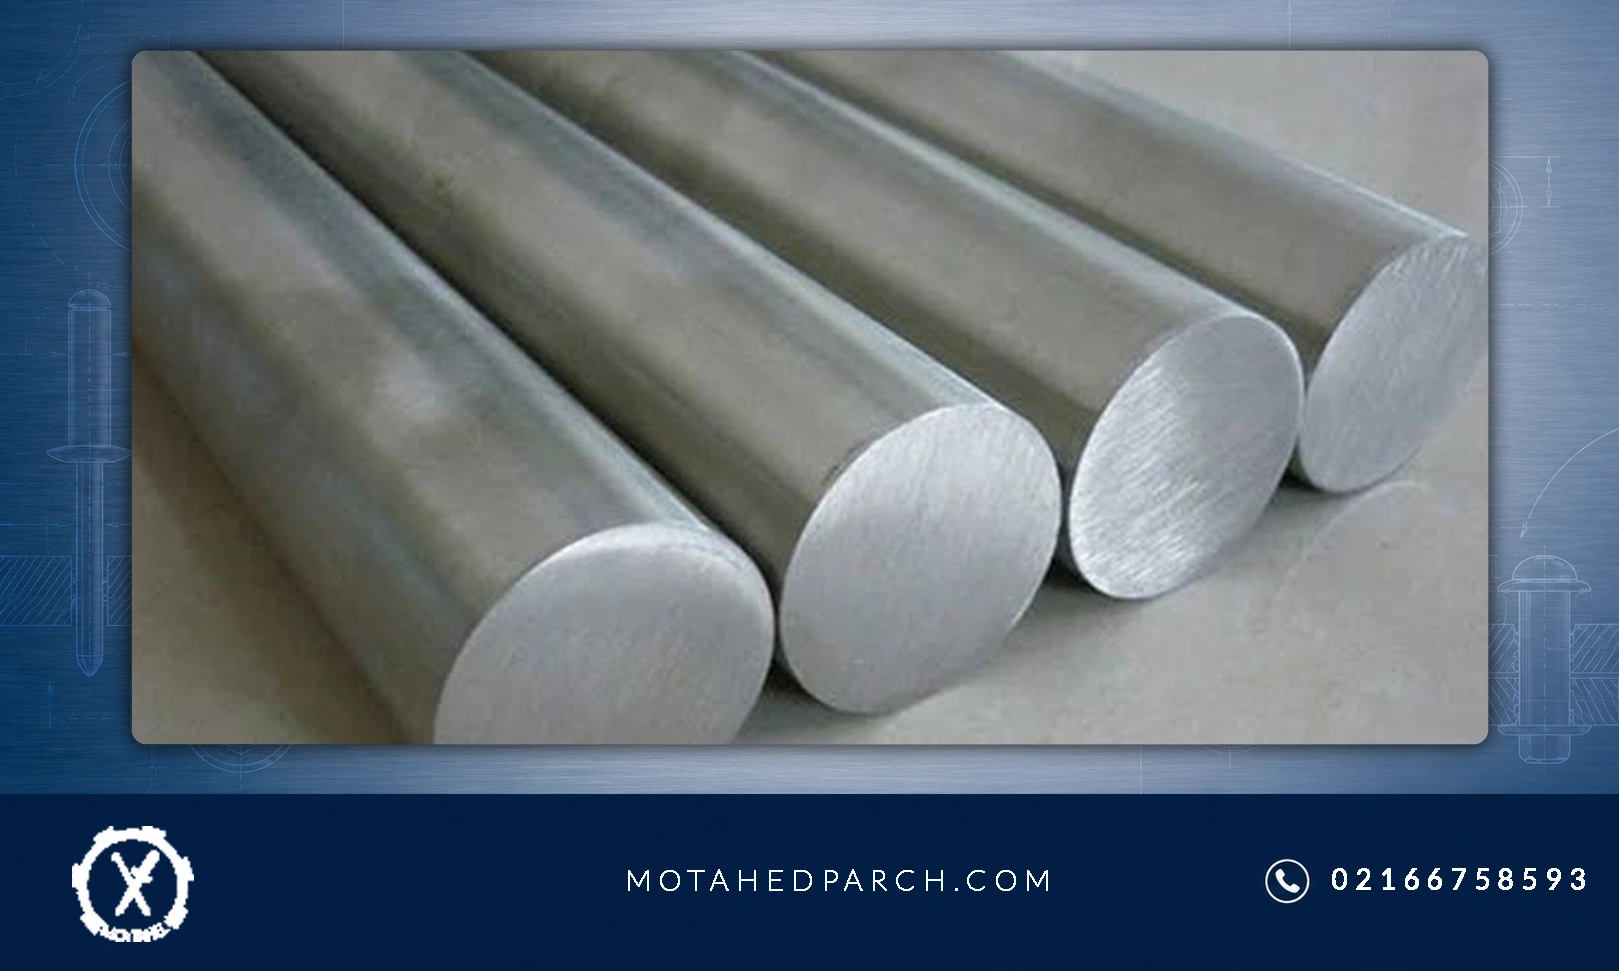
در بازار آهن آلات و مقاطع صنعتی، نام گذاری این محصولات بر پایه مرحله نهایی پرداخت و دقتی که خط تولید به آن دست یافته صورت می پذیرد. متاسفانه بسیاری از خریداران بدون شناخت دقیق تفاوت میان روش های تک پولیش، دو پولیش، سنگ خورده یا کششی، هزینه های اضافی پرداخت می کنند یا مقطعی با تلرانس نامناسب برای دستگاه تراش خود می خرند. انتخاب نادرست گرید سطحی، روند تولید را مختل می کند؛ برای نمونه، سطحی که نیازمند آبکاری آینه ای است اگر با نوع کششی ساده ساخته شود، به دلیل وجود میکرو حفره ها، آبکاری یکدستی نخواهد داشت و در زمان تست های سالت اسپری مردود می شود. بنابراین بررسی دقیق انواع مختلف این مقطع، خریدی اقتصادی و فنی را رقم می زند.
تنوع این محصولات به مهندسان اجازه می دهد تا متناسب با نوع کاربری خود، از مصارف دکوراتیو گرفته تا ساخت محور پمپ های دوار با دور بسیار بالا، مناسب ترین گرید را برگزینند. در ادامه، هر یک از گونه های شاخص این متریال راهبردی را به تفکیک ساختار و کاربرد تحلیل می کنیم.
میلگرد ترانس تک پولیش
این مقطع پس از فرایند کشش سرد و تاب گیری، یک بار زیر غلتک ها یا دستگاه های پرداخت سطحی با مواد ساینده نرم قرار می گیرد تا تیرگی ناشی از روغن کشش و ناهمواری های میکرونی سطح آن حذف شود. میلگرد ترانس تک پولیش ظاهری روشن، براق و سطحی هموار دارد که برای قطعه سازی معمولی، تولید اتصالات غیر حساس، پایه های اداری، شفت های کم گردش و قطعات لوازم خانگی که نیاز به تلرانس های فوق دقیق ندارند، انتخابی بسیار مقرون به صرفه محسوب می شود.
دقت ابعادی این محصول در محدوده استانداردهای متوسط صنعتی قرار دارد و قیمت آن در قیاس با نمونه های سنگ خورده به مراتب پایین تر است. خطوط تولیدی که عملیات براده برداری عمیق روی سطح میلگرد انجام می دهند و صرفا به راستی میله و فقدان پلیسه های اکسیدی اهمیت می دهند، از این محصول بهره می گیرند تا هزینه های سربار متریال اولیه خود را در مقیاس تناژ به شدت کاهش دهند.
میلگرد ترانس دو پولیش
برای صنایعی که زیبایی بصری، شفافیت فلز و انعکاس نور از بدنه اولویت دارد، یک بار پولیش زدن پاسخگوی استانداردهای سخت گیرانه نخواهد بود. در تولید این مقطع، میله فلزی پس از اتمام پولیش اولیه، مجددا وارد خط پولیش پرداخت نهایی می شود که با پولیشرهای نرم تر و مواد ساینده نانومتری کار می کنند تا به کیفیتی نزدیک به آینه دست یابند. این مقطع سطحی صیقلی، لغزنده و کاملا پاکیزه از هر گونه اعوجاج نوری به نمایش می گذارد که تحسین هر بیننده ای را برمی انگیزد.
کاربرد اصلی این متریال در قطعاتی است که باید تحت فرایندهای پوشش دهی گالوانیزه، کروم سخت یا نیکل کروم قرار گیرند. در حوزه تولید اتصالات فلزی و تولید انواع میخ پرچ های تزیینی، پرچ های رنگی اتصالات و صنایع خودروسازی، مقطع دو پولیش بستری ایده آل برای نشستن لایه های آبکاری بدون کوچک ترین حباب یا موج سطحی ایجاد می کند که مقاومت به خوردگی را نیز به حداکثر می رساند.
میلگرد ترانس کششی یا روکش دار
مقطع کششی خالص، پایه ای ترین عضو خانواده مقاطع صیقلی است که فرایند پولیش آینه ای را تجربه نمی کند اما ابعاد آن به واسطه عبور از دوزه های کاربایدی با دقت بسیار بالا کالیبره می شود. اصطلاح روکش دار گاهی در بازار سنتی برای مقاطعی به کار می رود که پس از نورد گرم پوست برداری یا پیلینگ شده اند و سپس کشیده شده اند. این مقاطع رنگی مات اما سطحی کاملا تخت و استوانه ای دارند و خواص مکانیکی تقویت شده ای را به لطف پدیده کار سرد ارائه می دهند.
مهم ترین ویژگی این محصول، استحکام بالاتر در برابر بارهای پیچشی و خمشی نسبت به مقاطع خام است. تولید کنندگان پیچ و مهره های گرید مهندسی، خارهای فولادی، محورهای تحت بار و مغزی های صلب صنعتی تمایل فراوانی به خرید این گرید دارند، زیرا بدون نیاز به پرداخت هزینه اضافی بابت پولیش های دکوراتیو، از مزایای تلرانس قطری دقیق و ساختار متالورژیکی فشرده آن بهره مند می گردند.
میلگرد ترانس سنگ خورده یا سرتاسر سنگ بلبرینگی
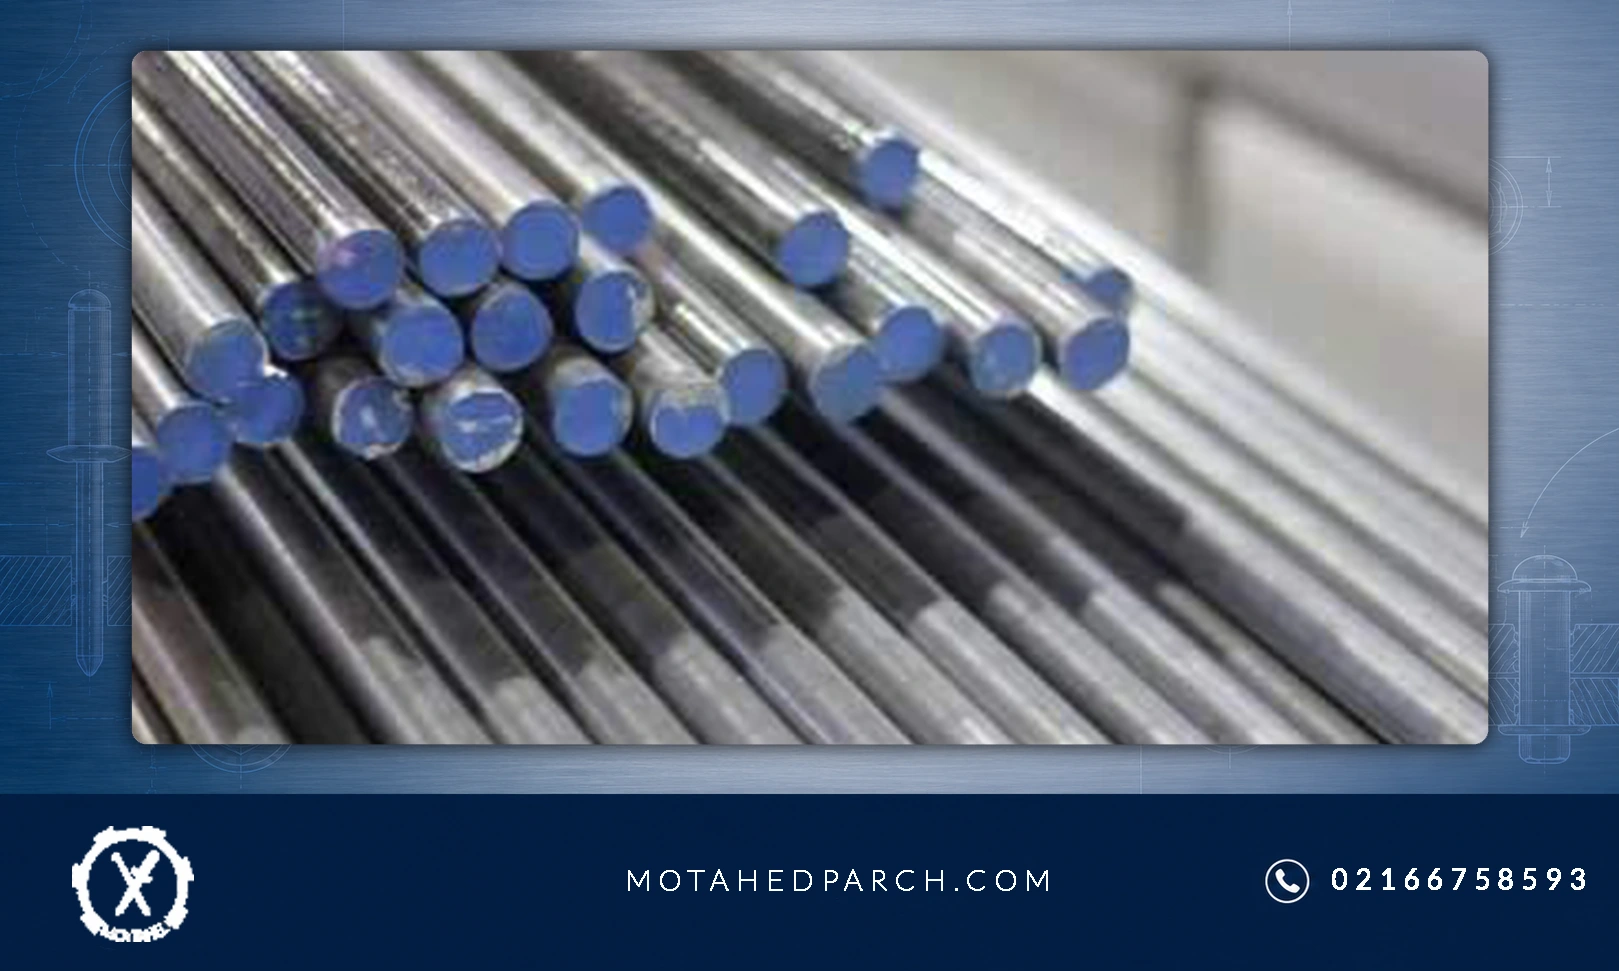
اوج هنر شکل دهی سرد و پرداخت ابعادی در مقاطع سنگ خورده سنترلس تجلی می یابد؛ مقاطعی که واژه خطا در استاندارد تولید آن ها بی معنا است. در این شیوه پیشرفته، میلگرد از میان سنگ های ساینده الماسه بسیار پرسرعت با دقت میکرومتری عبور داده می شود تا کوچک ترین انحراف در قطر، بیضی بودن یا شیارهای احتمالی کشش به صفر میل کند. این مقاطع در گریدهای تلرانسی بسیار بسته نظیر اچ شش یا اچ هفت تحویل داده می شوند و کیفیتی هم تراز با سطح رولربلبرینگ ها دارند.
ماشین آلات دقیق سی ان سی، ساخت جک های پنوماتیک و هیدرولیک، شفت روتور موتورهای الکتریکی دور بالا و قطعات فوق حساس نظامی نیازمند مقاطع سنگ خورده هستند. هنگامی که شفت باید درون یک بوش برنجی با تلرانس میکرونی با سرعت چند هزار دور بر دقیقه بدون ارتعاش بچرخد، تنها این مقطع سنگ خورده است که می تواند بدون گریپاژ یا داغ کردن، عملکرد بدون نقص سیستم را تضمین کند.
میلگرد ترانس بلبرینگ و پیلینگ شده
گاهی در کاربردهای صنعتی با شرایطی روبرو می شویم که وجود ترک های مویی میکروسکوپی در سطح خارجی میلگرد نورد شده می تواند تحت تنش های خستگی منجر به شکست ناگهانی قطعه شود. برای حل این معضل، از فرایند پیلینگ یا پوست کنی استفاده می کنند؛ در این متد، لایه سطحی میلگرد مادر به ضخامت چند دهم میلی متر توسط تیغه های دوار تراشیده می شود تا عیوب متالورژیکی زیرپوستی به کل ریشه کن گردند. سپس این مقاطع پیلینگ شده با عملیات سنگ زنی به گریدهای بلبرینگی تبدیل می شوند.
این مقاطع بالاترین درجه خلوص ساختاری و تعادل تنش را دارا هستند و خطوط تولید اتصالات سنگین و ماشین آلات استخراج معدن که تحت ضربه های کوبشی مداوم قرار دارند، متکی به این نوع مقاطع هستند. طول عمر خستگی این محصولات چندین برابر مقاطع ترانس معمولی است و عملکرد ایمن سیستم ها را تحت فشارهای دوره ای سنگین حفظ می کند.
مزایای کلیدی استفاده از میلگرد ترانس در صنایع مهندسی و ماشین کاری
استفاده از مقاطع پیشرفته کششی صرفا به خاطر ظاهر زیبا و درخشان آن ها نیست، بلکه صرفه اقتصادی بالایی که در خطوط تولید مدرن به همراه می آورند انگیزه اصلی مهندسان است. در کارگاه های ماشین کاری سنتی، بخش عظیمی از وقت تراشکار صرف پوست برداری اولیه، رفع لنگی قطعه کار و صاف کردن سطح ناهموار آهن آلات نورد گرم می شود. این فرایند افزون بر اتلاف وقت گرانبهای اپراتور، موجب استهلاک شدید اینسرت های تراشکاری و هدررفت حجم زیادی از وزن فلز به صورت براده های بی مصرف می گردد؛ آسیبی که با انتخاب مقطع مناسب به راحتی برطرف می شود.
کاهش زمان ماشین کاری بارزترین مزیت این متریال است؛ زیرا اپراتور دستگاه میلگردی کاملا مستقیم و هم قطر دریافت می کند و بلافاصله براده برداری اصلی، رزوه زنی یا سوراخ کاری را آغاز می نماید. با حذف مرحله روتراشی اولیه، بهره وری کارگاه تا چندین برابر ارتقا می یابد. افزون بر این، به واسطه صافی سطح، لرزش قطعه در هنگام چرخش در سه نظام به صفر می رسد که این امر دقت براده برداری در محور طولی را به طور چشمگیری بهبود می بخشد و عیوب ارتعاشی روی سطح قطعات را حذف می نماید.
مزیت دیگر، ارتقای خواص فیزیکی و مکانیکی قطعات است. کشش سرد باعث سخت کاری پوسته بیرونی فلز می شود؛ پدیده ای که مقاومت به سایش سطحی را در مقایسه با میلگرد خام افزایش می دهد. همچنین این سطح بدون خلل و فرج، چسبندگی لایه های پوشش دهی را در کارگاه های تخصصی آبکاری فلزات بهبود می بخشد و مقاومت به زنگ زدگی سازه ها را در محیط های مرطوب دوچندان می کند.
کارایی فوق العاده این متریال موجب نفوذ گسترده آن در زنجیره های مختلف تولیدی شده است؛ بنابراین بررسی دقیق کاربردهای آن در حوزه های متنوع صنعتی دیدی جامع تر از ارزش این مقطع ارائه می دهد.
کاربردهای صنعتی و مهندسی میلگرد ترانس در اتصالات و قطعه سازی
ردپای این مقاطع درخشان را می توان در طیف حیرت انگیزی از صنایع، از تجهیزات خودرویی تا ریزترین ابزار های جراحی و خطوط تولید سازه های فلزی مشاهده کرد. هر جا سخن از انتقال حرکت، تثبیت موقعیت مکانیکی یا مقاومت در برابر سایش به میان می آید، این متریال حضوری پررنگ دارد. صنایع لوازم خانگی برای ساخت محور همزن ها، میله های رابط لباسشویی و ریل های ریلی، به واسطه عدم نیاز به ماشین کاری مجدد، مصرف کننده میلیونی این شاخه های فولادی هستند.
در صنایع خودروسازی، میلگردهای صیقلی به عنوان متریال پایه در ساخت شفت استارت، محور برف پاک کن، میله های موج گیر، سیبک ها و هزارخاری ها به کار گرفته می شوند. تلرانس بسته این متریال موجب می شود که اتصالات در لقی های مجاز قرار گیرند و ارتعاشات خودرو در سرعت های بالا خنثی گردد. همچنین در صنایع مبلمان و اکسسوری های اداری، مقاطع دو پولیش جلوه ای فاخر و مستحکم به محصولات مدرن می بخشند که در برابر زنگ زدگی محیطی نیز مقاومت بالایی بروز می دهند.
پیوند این محصولات با صنایع اتصالات صنعتی حتی عمیق تر و استراتژیک تر است؛ زیرا بخش عمده پین های فولادی، پرچ های حساس و قطعات مونتاژی نیازمند متریالی با قابلیت فرم پذیری مناسب و سطحی بی نقص هستند. در ادامه این پیوند صنعتی را به شکل متمرکز تشریح می کنیم.
سخن پایانی
در دنیای مدرن صنعت که رقابت بر سر کسری از میلیمتر ها و چند ثانیه صرفه جویی در خطوط تولید شکل می گیرد، شناخت دقیق متریال های مهندسی حیاتی ترین ابزار هر کارآفرین و صنعتگر است. فهمیدیم که مقاطع فولادی صیقلی تنها یک کالای فلزی ساده نیستند، بلکه خروجی سلسله مراتبی دقیق از مهندسی متالورژی سرد، تنش زدایی و صیقل کاری فوق پیشرفته به شمار می آیند که هزینه های ماشین کاری را کاهش داده و مرغوبیت اتصالات مکانیکی را بیمه می کنند. اتکا به متریال های غیراستاندارد چیزی جز تحمیل ضایعات، استهلاک ابزارآلات گرانبها و تولید قطعات بی کیفیت به دنبال نخواهد داشت.
سوالات متداول
- تفاوت اصلی میلگرد کششی با میلگرد سنگ خورده در چیست؟
تفاوت اصلی این دو مقطع در شیوه پرداخت سطحی و بازه تلرانس ابعادی نهفته است. مقطع کششی صرفا از دهانه تنگستنی قالب کشش با اعمال نیروی هیدرولیکی عبور می کند تا قطر آن فشرده و یکنواخت شود؛ بنابراین سطحی مات و تلرانسی در محدوده استانداردهای اچ نه یا اچ ده خواهد داشت. در مقابل، مقطع سنگ خورده پس از مراحل کشش سرد، وارد دستگاه های فوق دقیق سنگ سنترلس می شود و با سایش الماسه صیقل می یابد. این فرایند هر گونه انحراف قطری، بیضی گونی و زبری سطحی را برطرف ساخته و مقطع را به تلرانس های استثنایی اچ شش یا اچ هفت با سطحی کاملا آینه ای و صیقلی می رساند که برای ساخت بلبرینگ ها و محورهای هیدرولیک الزامی است. - چرا در ساخت انواع میخ پرچ و اتصالات صنعتی از مقطع صیقلی استفاده می شود؟
تولید انواع میخ پرچ و پرچ های صنعتی نیازمند شکل پذیری سرد، عدم وجود ترک های مویی و دقت بالای قطر است تا در سنبه ها و قالب های کله زنی به درستی جای گیرند. مقاطع صیقلی به واسطه حذف لایه های اکسیدی نورد و بافت فشرده کریستالی ناشی از کشش سرد، در زمان ضربه خوردن دچار ترکیدگی لبه ها نمی شوند و فرم سر پرچ کاملا سالم باقی می ماند. علاوه بر این، سطح هموار و تمیز این متریال سبب می شود اتصالات نهایی در فرآیند های آبکاری فلزات بهترین پوشش پذیری را داشته باشند و در برابر رطوبت و عوامل فرسایشی دچار زنگ زدگی زودرس نشوند. - آیا میلگردهای ترانس به عملیات حرارتی و سخت کاری سطحی نیاز دارند؟
پاسخ این سوال کاملا به کاربری قطعه و گرید آلیاژی فولاد مادر بستگی دارد. به خودی خود، این مقاطع به واسطه پدیده کار سرد در حین کشش، تا حدودی در لایه های سطحی سخت تر از مقاطع معمولی می شوند؛ اما اگر قطعه قرار باشد به عنوان شفت گیربکس، پیستون هیدرولیک یا محور پر سایش بلبرینگ کار کند، در صورتی که آلیاژ پایه حاوی کربن کافی نظیر سی ک چهل و پنج باشد، می توان آن را تحت عملیات حرارتی القایی یا سمانتاسیون قرار داد تا سختی سطحی بسیار بالایی برای مقابله با سایش مداوم به دست آورد؛ در حالی که برای مصارف معمولی مانند دکوراسیون، اتصالات سبک یا پرچ کاری، به هیچ عنوان نیازی به سخت کاری ثانویه نخواهد بود.