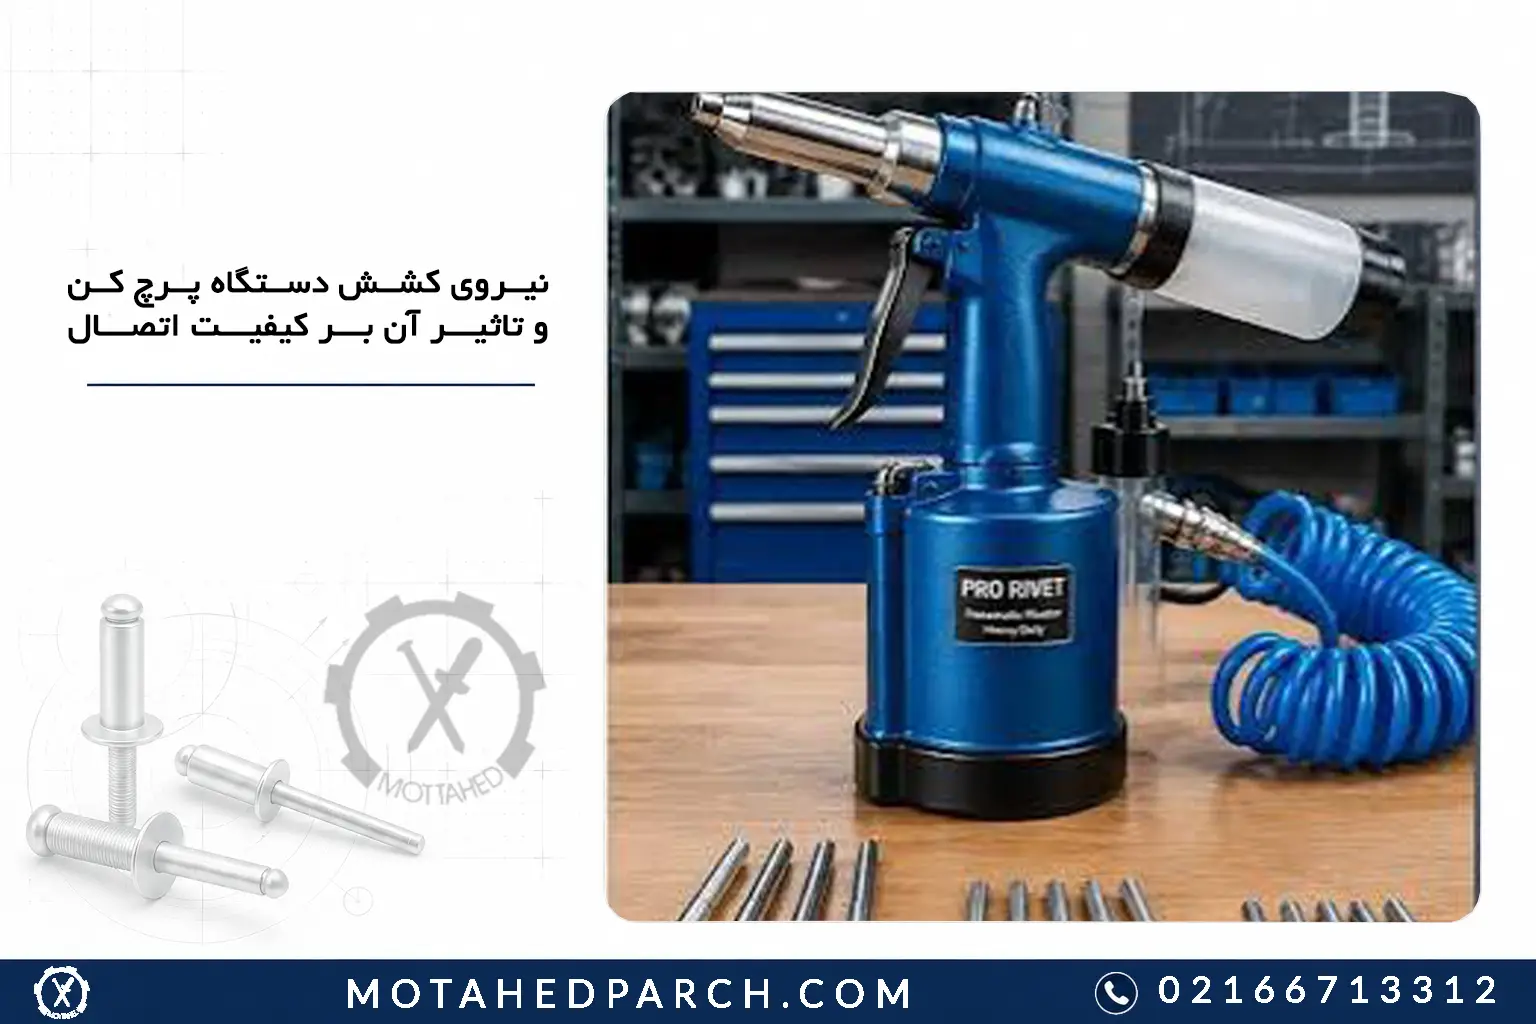
یکی از مهم ترین عوامل تعیین کننده در استحکام، دوام و کیفیت اتصال قطعات فلزی نیروی کشش دستگاه پرچ کن است. در فرایند پرچ کاری، انتخاب پرچ مناسب به تنهایی تضمین کننده یک اتصال مطمئن نیست، بلکه دستگاه پرچ کن نیز باید بتواند نیروی کافی و کنترل شده ای را برای شکل دهی صحیح پرچ اعمال کند. اگر این نیرو کمتر یا بیشتر از مقدار مورد نیاز باشد، ممکن است اتصال به درستی شکل نگیرد، قطعات نسبت به یکدیگر حرکت کنند یا حتی به بدنه و سطح قطعات آسیب وارد شود.
به همین دلیل، شناخت عملکرد دستگاه پرچ کن و نحوه تاثیر نیروی کشش آن بر کیفیت نهایی اتصال برای فعالان صنایع فلزی، تولیدکنندگان تجهیزات و واحدهای مونتاژ اهمیت زیادی دارد. در این مقاله بررسی می کنیم که نیروی کشش دستگاه چگونه عمل می کند، چه عواملی بر مقدار آن تاثیر می گذارند و چگونه می توان با انتخاب صحیح ابزار و پرچ، اتصالی مقاوم و بادوام ایجاد کرد.
نیروی کشش دستگاه پرچ کن چیست و چگونه عمل می کند؟
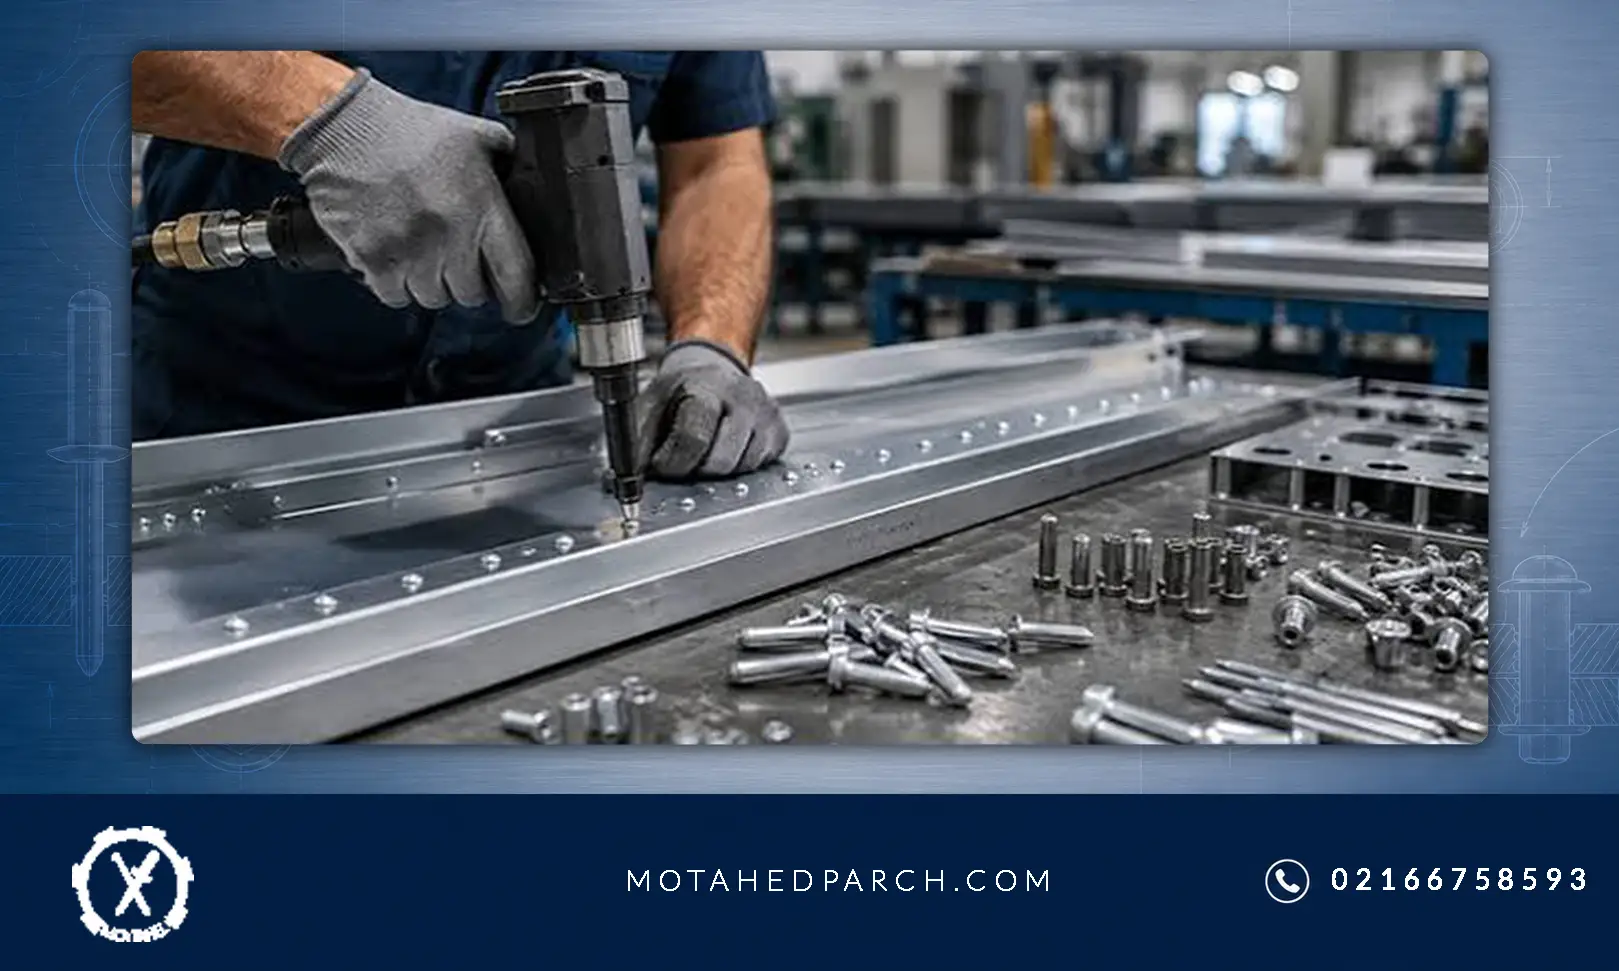
برای درک ارتباط نیروی کشش دستگاه با کیفیت اتصال، ابتدا باید با سازوکار عملکرد دستگاه پرچ کن آشنا شویم. دستگاه پرچ کن ابزاری است که با اعمال نیروی مکانیکی، پنوماتیکی، هیدرولیکی یا الکتریکی، بخش مشخصی از پرچ را تغییر شکل می دهد و امکان اتصال دو یا چند قطعه را فراهم می کند. در پرچ های کور یا میخ پرچ، دستگاه با گرفتن میله داخلی پرچ و کشیدن آن به سمت عقب، باعث تغییر شکل بدنه پرچ می شود. این تغییر شکل، قسمت انتهایی بدنه را منبسط می کند و آن را در پشت قطعات محکم نگه می دارد. در نتیجه، قطعات بدون نیاز به دسترسی به هر دو سمت محل اتصال به یکدیگر متصل می شوند.
نیروی کشش در واقع مقدار نیرویی است که دستگاه برای کشیدن میخ پرچ یا ایجاد تغییر شکل مورد نیاز در قطعه پرچ اعمال می کند. این نیرو باید با مشخصات فنی پرچ، جنس قطعات و ضخامت مجموعه هماهنگ باشد. اگر دستگاه نتواند نیروی مورد نیاز را تامین کند، ممکن است میخ پرچ به درستی کشیده نشود یا بدنه آن تغییر شکل کافی نداشته باشد. در مقابل، اعمال نیروی نامتناسب نیز می تواند موجب پارگی میخ، تغییر شکل بیش از اندازه بدنه یا آسیب به قطعات شود.
چرا نیروی کشش دستگاه پرچ کن بر کیفیت اتصال تاثیر می گذارد؟
کیفیت یک اتصال پرچی به میزان درگیری مکانیکی پرچ با قطعات، شکل نهایی بدنه پرچ و میزان فشردگی مناسب اجزای متصل شده بستگی دارد. زمانی که دستگاه نیروی مناسبی اعمال می کند، بدنه پرچ به اندازه کافی تغییر شکل می دهد و بخش انتهایی آن در پشت قطعات قرار می گیرد. این وضعیت باعث می شود اتصال در برابر نیروهای کششی، لرزش و تنش های معمول محیط کار مقاومت مناسبی داشته باشد. در واقع، نیروی کشش دستگاه یکی از عوامل اصلی کنترل کیفیت شکل گیری اتصال است و نمی توان آن را صرفا یک ویژگی فنی مربوط به ابزار دانست.
اگر نیروی کشش با شرایط اتصال هماهنگ نباشد، مشکلات مختلفی به وجود می آید. برای مثال، نیروی ناکافی ممکن است باعث شود پرچ به طور کامل در محل خود تثبیت نشود. در چنین شرایطی، فاصله کوچکی میان قطعات باقی می ماند و اتصال استحکام مورد انتظار را نخواهد داشت. از طرف دیگر، نیروی بیش از اندازه می تواند به سطح قطعات فشار وارد کند، محل اتصال را تغییر شکل دهد یا باعث شکست زودهنگام پرچ شود.
تاثیر نیروی کشش نامناسب بر استحکام و دوام پرچ
زمانی که دستگاه پرچ کن نیروی متناسبی اعمال نکند، کیفیت اتصال از همان مرحله شکل گیری تحت تاثیر قرار می گیرد. این مشکل ممکن است در ابتدا به راحتی قابل تشخیص نباشد، اما در زمان استفاده از محصول و وارد شدن تنش های مختلف، خود را نشان می دهد. اتصال ضعیف می تواند در اثر لرزش، ضربه یا بارگذاری مداوم شل شود و عملکرد مجموعه را مختل کند. به همین دلیل، بررسی اثر نیروی کشش نامناسب فقط به ظاهر پرچ محدود نمی شود و باید مقاومت مکانیکی و دوام اتصال نیز مورد توجه قرار بگیرد.
کاهش نیروی کشش و ایجاد اتصال ضعیف
هنگامی که دستگاه نیروی کافی برای کشیدن میخ پرچ نداشته باشد، بدنه پرچ به میزان لازم منبسط نمی شود. در این وضعیت، قسمت انتهایی پرچ نمی تواند به درستی در پشت قطعات قرار بگیرد و اتصال به اندازه کافی محکم نخواهد شد. چنین مشکلی ممکن است با حرکت جزئی قطعات، وجود لقی در محل اتصال یا جدا شدن آسان پرچ همراه باشد.
در برخی موارد، اپراتور تصور می کند که با فشار دادن مجدد دستگاه می تواند مشکل را برطرف کند؛ اما این کار همیشه راهکار مناسبی نیست. ابتدا باید مشخص شود که آیا نیروی دستگاه کافی است، پرچ با ضخامت قطعات تناسب دارد و سوراخ محل نصب نیز قطر مناسبی دارد یا خیر. استفاده از پرچ نامناسب یا وجود افت فشار در دستگاه های پنوماتیکی نیز می تواند باعث ایجاد همین مشکل شود.
افزایش بیش از اندازه نیروی کشش و آسیب به اتصال
اعمال نیروی بیش از حد نیز به اندازه نیروی ناکافی خطرناک است. اگر دستگاه فشار زیادی به پرچ وارد کند، احتمال پارگی زودهنگام میله داخلی، تغییر شکل غیر استاندارد بدنه یا آسیب دیدن قطعات افزایش پیدا می کند. در قطعاتی که از ورق های نازک ساخته شده اند، این مسئله اهمیت بیشتری دارد؛ زیرا فشار اضافی ممکن است اطراف سوراخ را دچار فرورفتگی یا تغییر شکل کند.
در چنین شرایطی، ظاهر اتصال ممکن است در نگاه اول محکم به نظر برسد، اما ساختار آن با استاندارد مورد انتظار مطابقت نداشته باشد. بنابراین اپراتور باید مقدار نیروی مورد نیاز را بر اساس دستورالعمل سازنده پرچ و دستگاه تنظیم کند و از اعمال فشار اضافی خودداری کند.

چه عواملی مقدار نیروی کشش مورد نیاز دستگاه پرچ کن را تعیین می کنند؟
مقدار نیروی مورد نیاز برای اجرای یک اتصال پرچی به یک عامل محدود نمی شود. نوع پرچ، جنس مواد، قطر بدنه، ضخامت قطعات و طراحی محل اتصال همگی در تعیین نیروی مناسب نقش دارند. به همین دلیل، نمی توان برای تمام پروژه های پرچ کاری یک مقدار ثابت در نظر گرفت. دستگاهی که برای نصب یک میخ پرچ آلومینیومی با قطر کم استفاده می شود، ممکن است برای پرچ فولادی یا اتصال قطعات ضخیم عملکرد مناسبی نداشته باشد.
انتخاب صحیح دستگاه باید با توجه به مشخصات فنی پرچ و شرایط واقعی پروژه انجام شود. تولیدکنندگان پرچ معمولا اطلاعاتی مانند محدوده ضخامت قابل اتصال، قطر پرچ، جنس بدنه و ویژگی های عملکردی محصول را ارائه می دهند. بررسی این اطلاعات به اپراتور کمک می کند تا ابزار مناسبی انتخاب کند و احتمال بروز خطا را کاهش دهد.
جنس و قطر پرچ
جنس پرچ یکی از عوامل موثر بر نیروی مورد نیاز برای تغییر شکل آن است. برای مثال، پرچ های آلومینیومی معمولا در مقایسه با نمونه های فولادی به نیروی کمتری برای شکل گیری نیاز دارند. در مقابل، پرچ های فولادی و برخی انواع پرچ های مقاوم به دلیل ویژگی های مکانیکی مواد سازنده، ممکن است به دستگاهی با ظرفیت کشش بالاتر نیاز داشته باشند.
قطر پرچ نیز اهمیت زیادی دارد. به طور معمول، با افزایش قطر بدنه و ابعاد پرچ، نیروی مورد نیاز برای اجرای صحیح اتصال نیز تغییر می کند. البته این رابطه به جنس، طراحی و ساختار پرچ بستگی دارد و نباید صرفا بر اساس قطر درباره ظرفیت مورد نیاز دستگاه تصمیم گرفت. بهترین روش، استفاده از اطلاعات فنی تولیدکننده و بررسی شرایط واقعی اتصال است.
ضخامت قطعات و محدوده گیرایی پرچ
مجموع ضخامت قطعاتی که قرار است به یکدیگر متصل شوند، محدوده گیرایی یا Grip Range نام دارد. هر پرچ برای اتصال مجموعه ای از ضخامت ها طراحی شده است. اگر ضخامت قطعات خارج از محدوده مجاز پرچ باشد، حتی استفاده از دستگاه قدرتمند نیز نمی تواند اتصال استانداردی ایجاد کند.
برای مثال، اگر پرچی برای ضخامت مشخصی طراحی شده باشد اما در اتصال قطعات ضخیم تر از محدوده مجاز استفاده شود، ممکن است بدنه آن نتواند تغییر شکل مناسبی ایجاد کند. همچنین استفاده از پرچ با طول نامتناسب می تواند باعث شکل گیری نامناسب قسمت انتهایی شود. بنابراین قبل از انتخاب دستگاه، باید ضخامت کل قطعات و محدوده گیرایی پرچ به دقت بررسی شوند.
جنس قطعات و شرایط محل اتصال
علاوه بر جنس خود پرچ، جنس قطعاتی که به یکدیگر متصل می شوند نیز در انتخاب ابزار و روش پرچ کاری تاثیر دارد. اتصال دو ورق آلومینیومی با اتصال یک ورق فولادی به قطعه ای از جنس استیل شرایط یکسانی ندارد. سختی مواد، ضخامت ورق، شکل هندسی قطعه و میزان حساسیت آن به تغییر شکل از جمله مواردی هستند که باید در نظر گرفته شوند.
همچنین در قطعاتی که در معرض لرزش، رطوبت، تغییرات دمایی یا بارگذاری مداوم قرار دارند، انتخاب نوع پرچ و طراحی اتصال اهمیت بیشتری پیدا می کند. در چنین پروژه هایی، صرفا انتخاب دستگاه با نیروی کشش بالا کافی نیست و باید تمام اجزای اتصال با شرایط محیطی و بارهای وارد شده هماهنگ باشند.

انواع دستگاه پرچ کن و تفاوت آن ها در تامین نیروی کشش
دستگاه های پرچ کن با سازوکارهای مختلفی طراحی و تولید می شوند. هر مدل برای محدوده مشخصی از عملیات پرچ کاری مناسب است و از نظر قدرت، سرعت، دقت و شرایط استفاده تفاوت هایی دارد. شناخت این ابزارها به واحدهای صنعتی کمک می کند تا بر اساس حجم تولید، نوع پرچ و نیاز پروژه، گزینه مناسب را انتخاب کنند. در انتخاب دستگاه باید علاوه بر ظرفیت نیروی کشش، به سهولت استفاده، قابلیت تنظیم، هزینه نگهداری و دسترسی به قطعات مصرفی نیز توجه داشت.
دستگاه پرچ کن دستی
پرچ کن دستی یکی از ساده ترین ابزارهای مورد استفاده برای نصب میخ پرچ است. این دستگاه با استفاده از نیروی دست اپراتور کار می کند و معمولا برای پروژه های سبک، تعمیرات محدود و کارگاه هایی با حجم پایین عملیات پرچ کاری کاربرد دارد. ساختار ساده و قیمت مناسب از مهم ترین مزایای این ابزار محسوب می شوند.
با این حال، مقدار نیروی اعمال شده در دستگاه دستی تا حد زیادی به توان فیزیکی اپراتور و نحوه استفاده از ابزار وابسته است. به همین دلیل، در پروژه هایی که تعداد زیادی اتصال مشابه باید ایجاد شود، احتمال تفاوت در کیفیت اتصالات افزایش پیدا می کند. همچنین برای نصب پرچ های بزرگ تر یا مقاوم تر، ممکن است نیروی دست کافی نباشد.
دستگاه پرچ کن بادی یا پنوماتیکی
دستگاه پرچ کن بادی با استفاده از هوای فشرده فعالیت می کند و در بسیاری از خطوط تولید و کارگاه های صنعتی مورد استفاده قرار می گیرد. این دستگاه با دریافت هوای فشرده از کمپرسور، نیروی لازم برای کشیدن میخ پرچ را تامین می کند. سرعت عملکرد مناسب و کاهش خستگی اپراتور از مزایای اصلی این مدل به شمار می روند.
در این دستگاه ها، فشار هوای ورودی و وضعیت سیستم پنوماتیک بر عملکرد نهایی تاثیر مستقیم دارند. افت فشار، نشتی شلنگ ها، گرفتگی مسیر هوا یا خرابی قطعات داخلی می تواند باعث کاهش قدرت کشش شود. بنابراین بررسی فشار کاری توصیه شده توسط سازنده و سرویس دوره ای دستگاه اهمیت زیادی دارد.
دستگاه پرچ کن برقی و شارژی
پرچ کن های برقی و شارژی با استفاده از موتور الکتریکی نیروی لازم برای اجرای عملیات را تامین می کنند. این ابزارها در بسیاری از پروژه های مونتاژ، تعمیرات و تولید صنعتی کاربرد دارند. مدل های شارژی به دلیل قابلیت جابه جایی و عدم نیاز به اتصال دائمی به منبع برق، آزادی عمل بیشتری در محیط کار ایجاد می کنند.
بسیاری از مدل های جدید این دستگاه ها قابلیت کنترل بهتر فرایند کشش و نمایش وضعیت عملکرد را دارند. البته ظرفیت باتری، توان موتور و طراحی مکانیزم داخلی بر عملکرد دستگاه تاثیر می گذارند. هنگام انتخاب این ابزارها باید به محدوده قطر پرچ قابل استفاده و ظرفیت واقعی دستگاه توجه کرد.
دستگاه پرچ کن هیدرولیکی
دستگاه های هیدرولیکی از فشار سیال برای تولید نیروی مکانیکی استفاده می کنند و در برخی عملیات صنعتی سنگین کاربرد دارند. این دستگاه ها می توانند نیروی بالایی تولید کنند و برای اجرای اتصالاتی که به ظرفیت کشش بیشتری نیاز دارند، گزینه مناسبی باشند.
با این حال، ظرفیت بالای دستگاه هیدرولیکی به معنای مناسب بودن آن برای تمام پرچ ها نیست. اپراتور باید محدوده کاری دستگاه را با مشخصات پرچ و قطعات هماهنگ کند. همچنین وضعیت سیستم هیدرولیک، سلامت اتصالات و نگهداری صحیح تجهیزات در عملکرد مطمئن آن نقش مهمی دارند.
رایج ترین خطاها در استفاده از دستگاه پرچ کن و راهکارهای رفع آن ها
بخش قابل توجهی از مشکلات پرچ کاری به انتخاب نادرست ابزار، استفاده از پرچ نامتناسب یا رعایت نکردن اصول نصب مربوط می شود. گاهی اپراتور تصور می کند که افزایش فشار دستگاه تمام مشکلات اتصال را برطرف می کند؛ در حالی که علت اصلی ممکن است قطر نامناسب سوراخ، فرسودگی فک ها یا انتخاب اشتباه طول پرچ باشد. شناسایی دقیق علت خطا به کاهش ضایعات و افزایش کیفیت محصولات کمک می کند.
استفاده از پرچ نامتناسب با ضخامت قطعات
یکی از خطاهای رایج، استفاده از پرچی است که محدوده گیرایی آن با ضخامت مجموعه هماهنگی ندارد. در این شرایط، حتی اگر دستگاه نیروی کافی تولید کند، شکل گیری قسمت انتهایی پرچ ممکن است استاندارد نباشد. برای جلوگیری از این مشکل باید ضخامت کل قطعات اندازه گیری شود و پرچی انتخاب شود که محدوده گیرایی آن با مقدار به دست آمده مطابقت داشته باشد.
انتخاب نادرست نازل و فرسودگی فک های دستگاه
نازل دستگاه باید با قطر میخ پرچ سازگار باشد. اگر نازل اندازه مناسبی نداشته باشد، میله پرچ به درستی در دستگاه قرار نمی گیرد و عملیات کشش با اختلال مواجه می شود. از طرف دیگر، فک های فرسوده ممکن است نتوانند میله را به اندازه کافی محکم نگه دارند. در نتیجه، احتمال لغزش میله یا اجرای ناقص عملیات افزایش پیدا می کند. بررسی و تعویض قطعات مصرفی مطابق دستورالعمل سازنده از بروز این مشکلات جلوگیری می کند.
سوراخ کاری غیراصولی پیش از نصب پرچ
قطر سوراخ محل نصب تاثیر زیادی بر کیفیت اتصال دارد. اگر سوراخ بیش از اندازه بزرگ باشد، پرچ ممکن است در محل خود به درستی قرار نگیرد و اتصال استحکام لازم را نداشته باشد. سوراخ کوچک نیز می تواند ورود پرچ را دشوار کند یا به بدنه آن آسیب برساند. به همین دلیل، استفاده از مته مناسب و رعایت تلرانس های توصیه شده برای قطر سوراخ ضروری است.
نادیده گرفتن سرویس و نگهداری دستگاه
استفاده مداوم از دستگاه بدون بررسی و نگهداری مناسب می تواند باعث کاهش عملکرد آن شود. آلودگی، فرسودگی فک ها، خرابی قطعات داخلی و مشکلات سیستم تامین نیرو از عواملی هستند که ممکن است ظرفیت واقعی دستگاه را کاهش دهند. اجرای برنامه سرویس دوره ای، تمیزکاری و تعویض قطعات فرسوده به حفظ کیفیت عملیات پرچ کاری کمک می کند.
سخن پایانی
نیروی کشش دستگاه پرچ کن نقش مهمی در شکل گیری صحیح پرچ و ایجاد اتصال مقاوم دارد. اگر این نیرو کمتر از مقدار مورد نیاز باشد، ممکن است بدنه پرچ به اندازه کافی تغییر شکل ندهد و قطعات به خوبی به یکدیگر متصل نشوند. از طرف دیگر، اعمال نیروی بیش از اندازه نیز می تواند باعث آسیب به پرچ، تغییر شکل قطعات و کاهش کیفیت نهایی اتصال شود.
سوالات متداول
- آیا افزایش نیروی کشش دستگاه پرچ کن باعث محکم تر شدن اتصال می شود؟
خیر. افزایش نیروی کشش لزوما باعث افزایش استحکام اتصال نمی شود. هر پرچ بر اساس جنس، قطر، طراحی و محدوده گیرایی خود به مقدار مشخصی از نیرو برای شکل گیری صحیح نیاز دارد. اگر دستگاه نیرویی بیشتر از مقدار مناسب اعمال کند، ممکن است میله پرچ زودتر از موعد پاره شود، بدنه پرچ بیش از اندازه تغییر شکل دهد یا قطعات اطراف محل اتصال آسیب ببینند. بنابراین باید از دستگاهی استفاده کرد که ظرفیت آن با مشخصات پرچ هماهنگ باشد و تنظیمات آن مطابق دستورالعمل سازنده انجام شود. - از کجا بفهمیم نیروی کشش دستگاه پرچ کن کافی نیست؟
یکی از نشانه های نیروی ناکافی، شکل نگرفتن صحیح قسمت انتهایی پرچ است. در این وضعیت ممکن است قطعات به خوبی به یکدیگر فشرده نشوند یا پس از نصب همچنان لقی داشته باشند. همچنین احتمال دارد میله پرچ به درستی کشیده نشود یا عملیات نصب به صورت ناقص باقی بماند. البته برای تشخیص قطعی باید عواملی مانند فرسودگی فک ها، فشار هوای ورودی در دستگاه های بادی، سلامت مکانیزم محرک و تناسب پرچ با ضخامت قطعات نیز بررسی شوند. - آیا جنس پرچ بر نیروی مورد نیاز دستگاه تاثیر دارد؟
بله. جنس پرچ یکی از عوامل مهم در تعیین نیروی مورد نیاز برای اجرای اتصال است. پرچ های آلومینیومی، فولادی و استیل از نظر خواص مکانیکی تفاوت دارند و برای شکل گیری صحیح به شرایط نیرویی متفاوتی نیاز پیدا می کنند. معمولا پرچ های فولادی نسبت به نمونه های آلومینیومی به ظرفیت کشش بیشتری نیاز دارند، اما مقدار دقیق آن به قطر، ساختار و طراحی پرچ بستگی دارد. بنابراین هنگام انتخاب دستگاه باید اطلاعات فنی محصول بررسی شود.