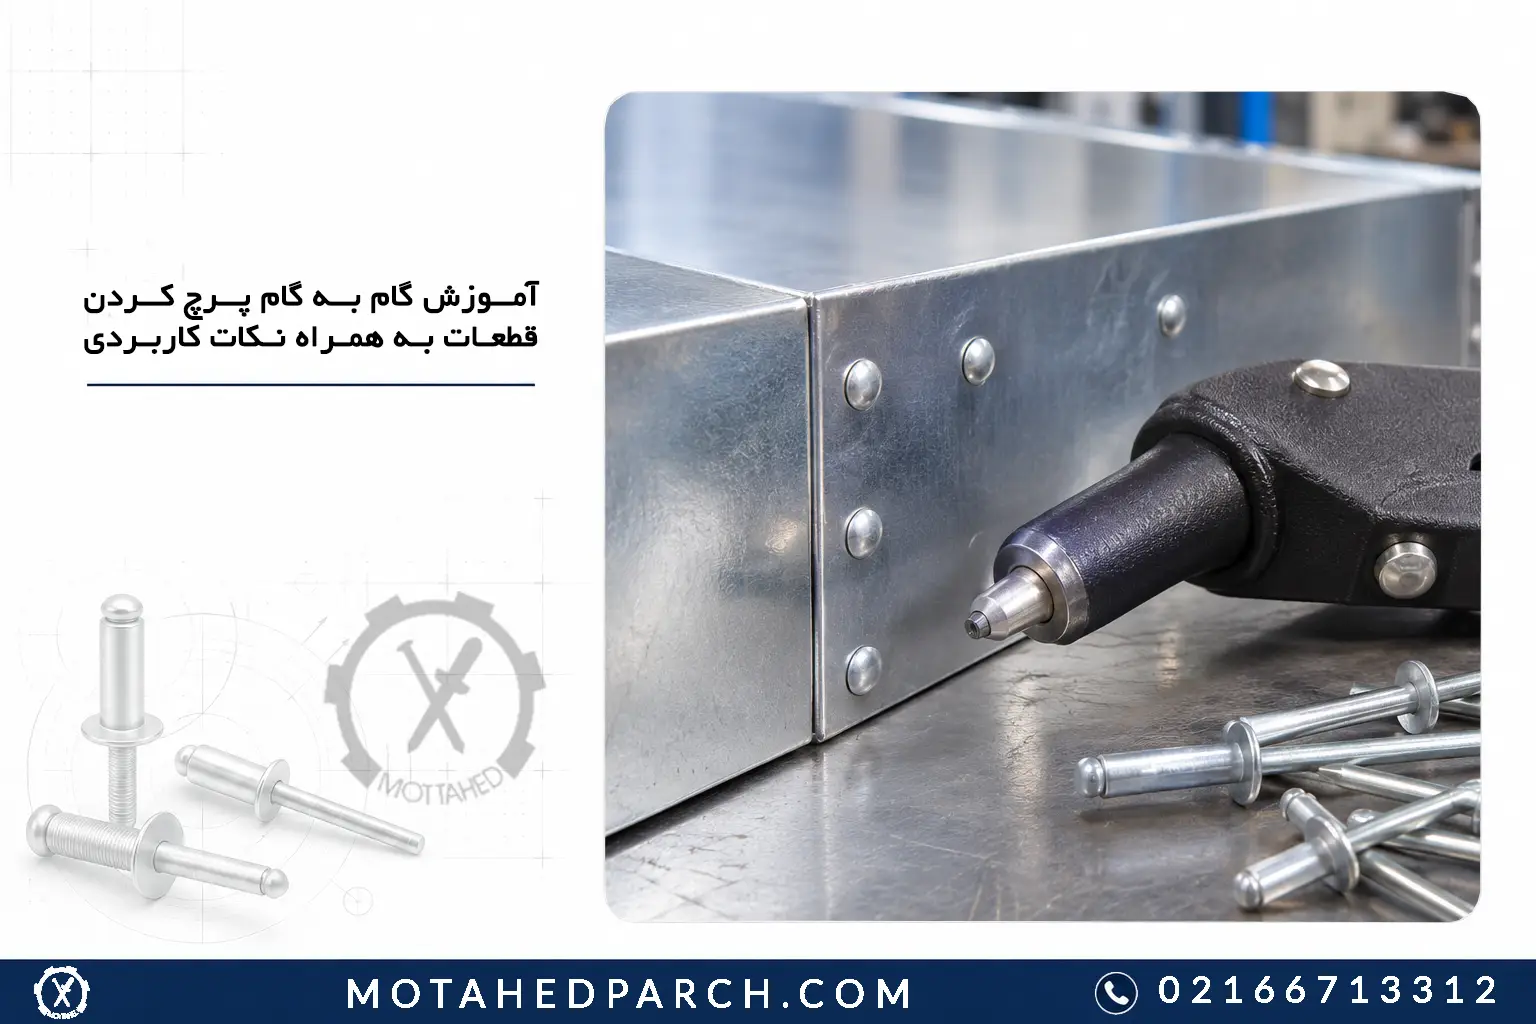
درباره آموزش گام به گام پرچ کردن قطعات به شما باید بگوییم کمک می کند تا دو یا چند قطعه فلزی را با استفاده از اتصالی محکم، بادوام و متناسب با شرایط کاری به یکدیگر متصل کنید. پرچ کاری یکی از روش های قدیمی اما همچنان پرکاربرد در صنایع مختلف است که در تولید تجهیزات صنعتی، سازه های فلزی، قطعات خودرو، لوازم خانگی، صنایع تهویه مطبوع و ساخت محصولات فلزی نقش مهمی دارد.
پرچ کاری چه کاربردی در صنایع مختلف دارد؟
در زمان نصب، بخش انتهایی پرچ تغییر شکل می دهد و با ایجاد یک سر دوم، قطعات را در کنار یکدیگر نگه می دارد. این تغییر شکل مکانیکی باعث می شود پرچ در محل نصب ثابت شود و از جدا شدن قطعات جلوگیری کند.
یکی از مهم ترین ویژگی های اتصال پرچی، امکان استفاده از آن در شرایطی است که جوشکاری یا اتصال پیچی انتخاب مناسبی نیست. برای مثال، بعضی قطعات نازک در اثر حرارت جوشکاری تغییر شکل می دهند یا پوشش سطحی آن ها آسیب می بیند.
در چنین شرایطی، استفاده از پرچ می تواند راهکار مناسبی باشد. البته انتخاب روش اتصال باید براساس طراحی قطعه، بار وارد شده و استانداردهای فنی انجام شود. پرچ کاری در صنایع خودروسازی، ساخت تابلوهای فلزی، تجهیزات الکتریکی، صنایع ساختمانی، تولید لوازم خانگی، ساخت مخازن و مونتاژ قطعات فلزی کاربرد دارد.
آشنایی با انواع پرچ و تفاوت کاربرد آن ها
برای اجرای صحیح عملیات پرچ کاری، ابتدا باید نوع پرچ مورد نیاز را مشخص کنید. همه پرچ ها ساختار یکسانی ندارند و نمی توان از یک روش نصب برای تمام آن ها استفاده کرد. برخی مدل ها با دستگاه پرچ کن نصب می شوند، بعضی به ضربه چکش نیاز دارند و گروهی نیز برای اتصال قطعات نازک یا کاربردهای خاص طراحی شده اند. جنس بدنه، شکل سر، قطر، طول و نحوه تغییر شکل پرچ از مهم ترین عواملی هستند که کاربرد هر مدل را تعیین می کنند. شناخت این تفاوت ها از بروز اشتباه در زمان خرید و اجرای پروژه جلوگیری می کند.
میخ پرچ یا پرچ کور
میخ پرچ یکی از پرکاربردترین انواع پرچ در صنایع مختلف است. این قطعه معمولا از یک بدنه استوانه ای و یک میله مرکزی به نام میخ یا مندرل تشکیل می شود. هنگام نصب، ابزار پرچ کن میله مرکزی را می کشد و باعث تغییر شکل انتهای بدنه می شود. در نتیجه، بخش پشتی پرچ باز می شود و قطعات را به یکدیگر می فشارد. پس از رسیدن به نیروی لازم، مندرل در محل مشخصی می شکند و اتصال باقی می ماند.
مهم ترین مزیت میخ پرچ این است که برای نصب آن معمولا فقط به دسترسی از یک طرف قطعه نیاز دارید. این ویژگی در مونتاژ بدنه تجهیزات، محفظه های فلزی، تابلوهای برق، قطعات خودرو و ورق های فلزی بسیار کاربردی است. میخ پرچ در جنس های مختلفی مانند آلومینیوم، فولاد و استیل تولید می شود. هنگام انتخاب آن باید قطر بدنه، طول، محدوده گیرایی و جنس قطعات را بررسی کنید. محدوده گیرایی مشخص می کند که پرچ برای اتصال چه ضخامت کلی از قطعات مناسب است.
پرچ نیم سوراخ و کاربرد آن در اتصالات صنعتی
پرچ نیم سوراخ یکی دیگر از انواع اتصالات پرچی است که در بخش انتهایی بدنه آن یک حفره وجود دارد. این طراحی باعث می شود بخش توخالی پرچ در هنگام نصب راحت تر تغییر شکل دهد. در بسیاری از کاربردها، پرچ نیم سوراخ با اعمال نیروی مکانیکی یا استفاده از ابزار و قالب مناسب نصب می شود. نوع طراحی و ابعاد این محصول باید با ضخامت قطعات و شرایط اتصال هماهنگ باشد.
از پرچ نیم سوراخ در تولید قطعات صنعتی، تجهیزات فلزی، اتصالات مکانیکی و برخی مجموعه های مونتاژی استفاده می کنند. این نوع پرچ در شرایطی که به تغییر شکل کنترل شده انتهای اتصال نیاز باشد، گزینه مناسبی محسوب می شود. با این حال، انتخاب آن باید براساس نقشه فنی و مشخصات کاربرد انجام شود. قطر سوراخ، طول قسمت توخالی، جنس پرچ و میزان نیروی نصب از عواملی هستند که بر کیفیت نهایی اتصال تاثیر می گذارند.
پرچ چکشی و پرچ توپر
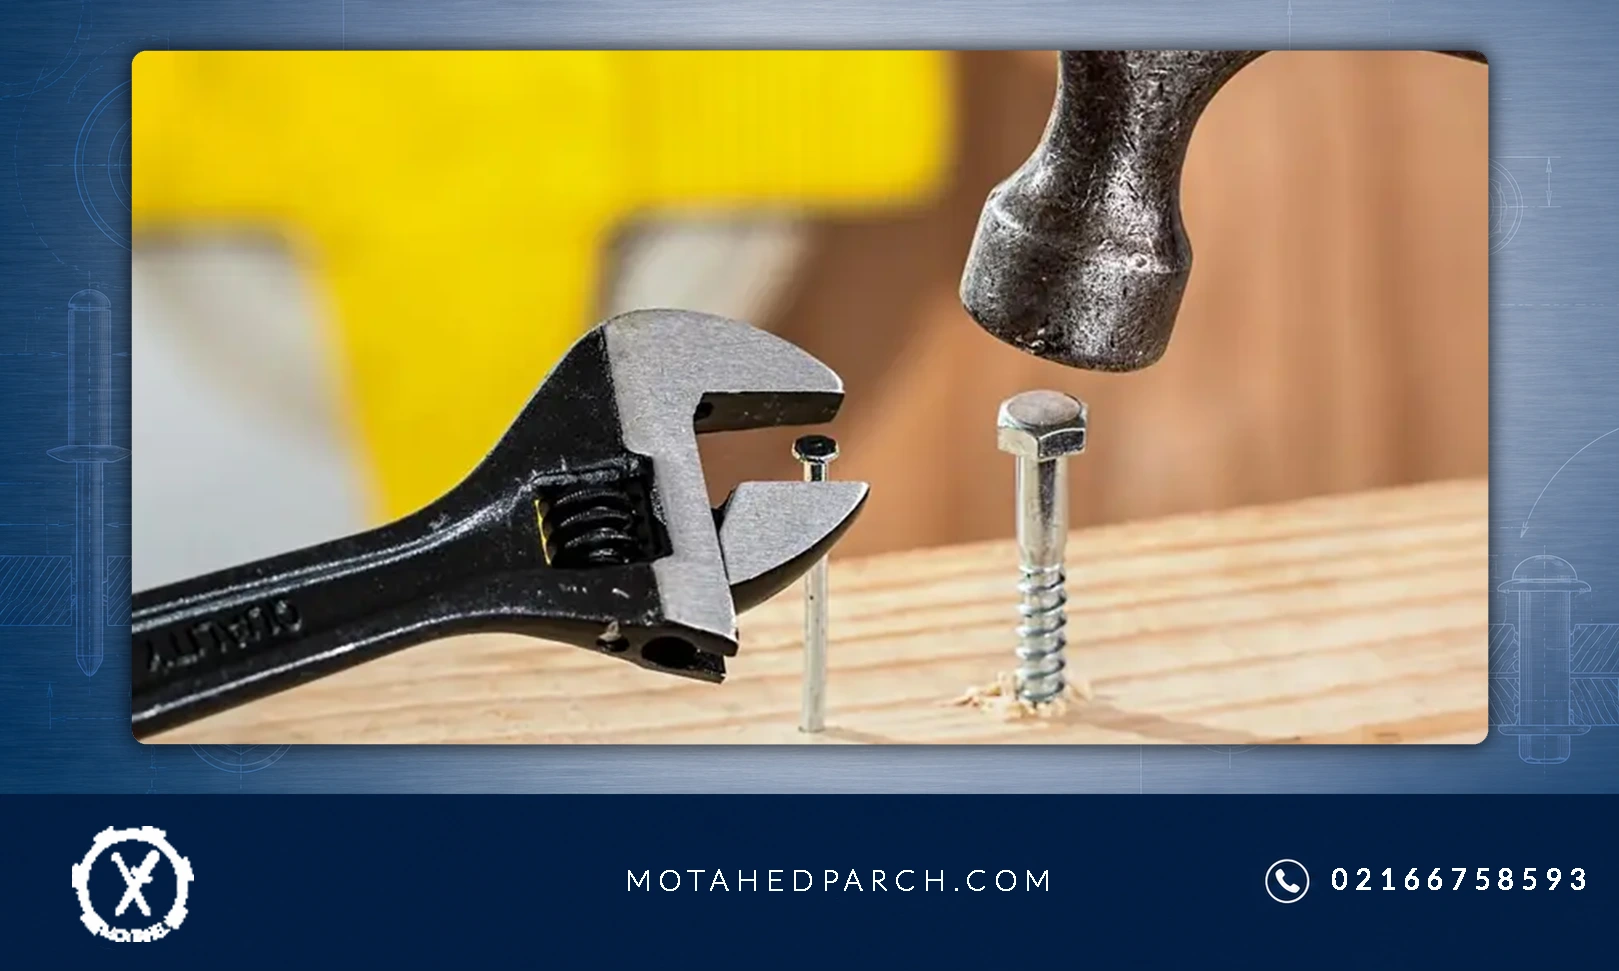
پرچ چکشی معمولا با استفاده از ضربه کنترل شده چکش و تکیه گاه مناسب نصب می شود. در این روش، انتهای پرچ تغییر شکل پیدا می کند و سر دوم اتصال را تشکیل می دهد. پرچ های توپر نیز از قطعات فلزی یکپارچه ساخته می شوند و برای نصب پرچ چکشی معمولا باید به هر دو طرف اتصال دسترسی داشته باشید. در روش های صنعتی، از دستگاه های مخصوص پرچ کاری برای ایجاد تغییر شکل یکنواخت و قابل کنترل استفاده می کنند.
این پرچ ها در ساخت سازه های فلزی، تجهیزات صنعتی، اتصالات مکانیکی و برخی قطعاتی که به استحکام مناسب نیاز دارند، کاربرد دارند. کیفیت نصب آن ها به میزان نیروی وارد شده، شکل قالب، جنس قطعه و نحوه نگهداری پشت پرچ بستگی دارد. اگر ضربه ها بیش از اندازه شدید باشند، ممکن است بدنه پرچ یا قطعه اصلی آسیب ببیند. به همین دلیل، در پروژه های حساس بهتر است عملیات توسط نیروی متخصص و با تجهیزات مناسب انجام شود.
پرچ رنگی و پرچ های خاص و سفارشی
در برخی محصولات، ظاهر اتصال به اندازه استحکام آن اهمیت دارد. پرچ رنگی برای کاربردهایی مناسب است که هماهنگی رنگ اتصال با سطح قطعه اهمیت دارد. این محصول می تواند در تولید تجهیزات دکوراتیو، تابلوها، قطعات نمایان و برخی محصولات مصرفی مورد استفاده قرار گیرد. در زمان انتخاب پرچ رنگی باید علاوه بر ظاهر، مقاومت پوشش سطحی در برابر خراش، رطوبت و شرایط محیطی را نیز در نظر بگیرید.
پرچ های خاص و سفارشی نیز برای پروژه هایی تولید می شوند که ابعاد، شکل یا جنس مورد نیاز آن ها با محصولات استاندارد بازار مطابقت ندارد. در این شرایط، تولیدکننده براساس نقشه، نمونه یا مشخصات فنی مشتری، پرچ مورد نظر را طراحی و تولید می کند. این موضوع در خطوط تولید صنعتی اهمیت زیادی دارد؛ زیرا استفاده از اتصال متناسب با طراحی قطعه می تواند فرآیند مونتاژ را ساده تر کند و کیفیت محصول نهایی را افزایش دهد.
ابزارهای مورد نیاز برای پرچ کردن قطعات
بعد از انتخاب نوع پرچ، باید ابزارهای مورد نیاز را آماده کنید. ابزار مناسب باعث می شود عملیات با دقت بیشتری انجام شود و احتمال آسیب به قطعات کاهش پیدا کند. نوع ابزار به روش پرچ کاری بستگی دارد. برای نصب میخ پرچ به پرچ کن دستی یا دستگاه پرچ کن بادی و برقی نیاز دارید؛ اما برای پرچ های توپر و چکشی باید از چکش، قالب مناسب و تکیه گاه استفاده کنید. در پروژه های صنعتی نیز ممکن است دستگاه های پنوماتیک، هیدرولیک یا تجهیزات اختصاصی پرچ کاری مورد نیاز باشند.
علاوه بر ابزار اصلی، وسایل اندازه گیری و آماده سازی نیز اهمیت دارند. کولیس، خط کش فلزی، دریل، مته مناسب، گیره نگهدارنده و ابزار پلیسه گیری از جمله تجهیزاتی هستند که در بسیاری از پروژه ها استفاده می شوند. انتخاب درست ابزار فقط به افزایش سرعت کار کمک نمی کند، بلکه باعث می شود اتصال در موقعیت صحیح شکل بگیرد و فشار به صورت کنترل شده به قطعات منتقل شود.
پرچ کن دستی، بادی و برقی
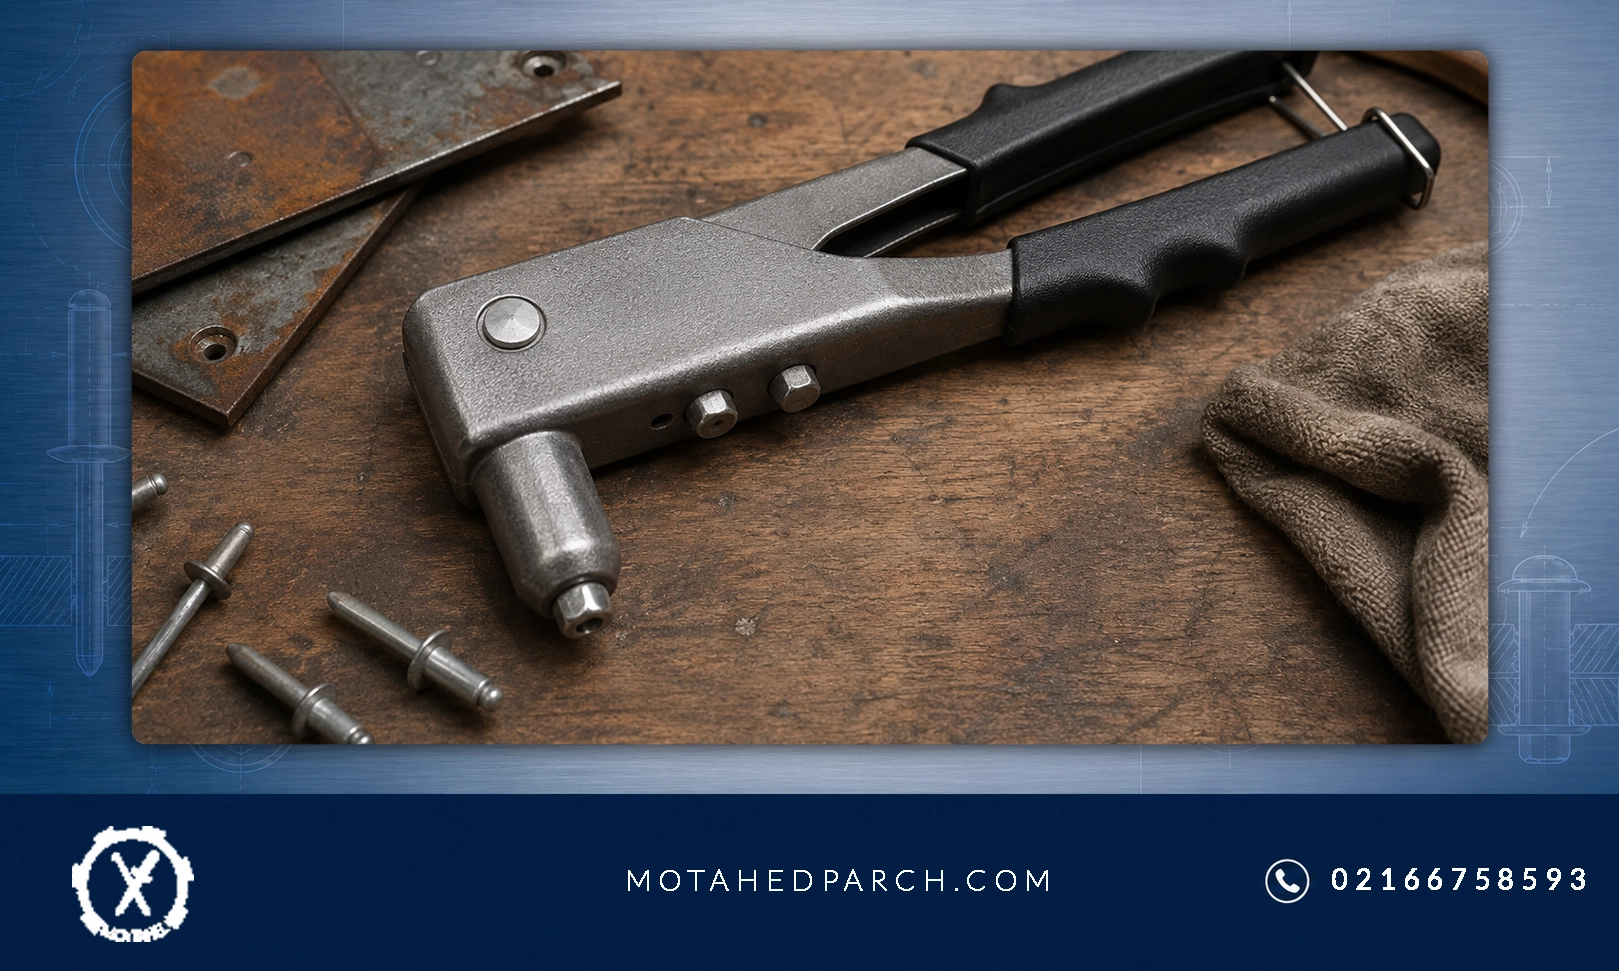
پرچ کن دستی یکی از ابزارهای ساده برای نصب میخ پرچ در پروژه های سبک و تعمیرات محدود است. این ابزار با استفاده از نیروی دست، میله مرکزی پرچ را می کشد و باعث تغییر شکل بدنه می شود. پرچ کن دستی معمولا برای کارگاه های کوچک، مونتاژهای محدود و مصارف عمومی کاربرد دارد. البته برای نصب تعداد زیادی پرچ، استفاده مداوم از آن می تواند خسته کننده باشد و سرعت کار را کاهش دهد.
پرچ کن بادی با استفاده از فشار هوای فشرده کار می کند و در خطوط مونتاژ و کارگاه هایی که تعداد پرچ کاری بالایی دارند، گزینه مناسبی است. مدل های برقی نیز با نیروی موتور، فرآیند کشیدن مندرل را انجام می دهند. هنگام انتخاب پرچ کن باید به محدوده قطر پرچ قابل پشتیبانی، ظرفیت کاری، وزن، نوع سری و دسترسی به قطعات یدکی توجه کنید. همچنین دستگاه باید با جنس و ابعاد پرچ انتخابی سازگار باشد. استفاده از ابزار نامناسب ممکن است باعث شکستن نامنظم مندرل یا نصب ناقص پرچ شود.
مته، کولیس و ابزارهای آماده سازی قطعات
برای ایجاد سوراخ دقیق، به دریل و مته متناسب با قطر پرچ نیاز دارید. قطر سوراخ باید مطابق مشخصات فنی پرچ انتخاب شود؛ زیرا سوراخ بیش از اندازه بزرگ می تواند باعث لقی اتصال شود و سوراخ کوچک نیز ممکن است از ورود صحیح پرچ جلوگیری کند. استفاده از مته سالم و تیز به ایجاد سوراخ تمیز کمک می کند. همچنین باید از وارد کردن فشار نامتعادل به قطعه در زمان سوراخ کاری خودداری کنید.
کولیس برای اندازه گیری ضخامت قطعات و بررسی قطر سوراخ کاربرد دارد. گیره نیز قطعات را هنگام سوراخ کاری در موقعیت مناسب نگه می دارد. بعد از ایجاد سوراخ، می توانید با ابزار پلیسه گیری لبه های تیز و براده های باقی مانده را حذف کنید. این کار باعث می شود پرچ به درستی در محل قرار بگیرد و سطح اتصال به شکل مناسب روی هم بنشیند. استفاده از عینک ایمنی و رعایت دستورالعمل دستگاه نیز در تمام مراحل ضروری است.
گام به گام پرچ کردن قطعات از ابتدا تا انتها
اکنون که با انواع پرچ و ابزارهای مورد نیاز آشنا شدید، می توانید فرآیند اجرای اتصال را بررسی کنید. برای انجام صحیح عملیات، باید مراحل را به ترتیب پیش ببرید و در هر مرحله وضعیت قطعات را کنترل کنید. عجله در آماده سازی یا نصب پرچ ممکن است باعث ایجاد اتصال نامناسب شود. به همین دلیل، بهتر است قبل از شروع کار، مشخصات قطعات و پرچ انتخابی را بررسی کنید و ابزارها را در دسترس قرار دهید.
روش زیر برای آشنایی با مراحل عمومی نصب پرچ ارائه شده است. توجه داشته باشید که جزئیات نصب میخ پرچ، پرچ توپر و پرچ نیم سوراخ با یکدیگر تفاوت دارند. بنابراین دستورالعمل سازنده پرچ و ابزار باید در اولویت قرار بگیرد. در پروژه های حساس صنعتی نیز بهتر است مهندس یا مسئول فنی، روش نصب و معیارهای کنترل کیفیت را مشخص کند.
گام اول: بررسی قطعات و انتخاب پرچ مناسب
اولین مرحله در پرچ کاری، بررسی قطعاتی است که قصد اتصال آن ها را دارید. جنس، ضخامت، ابعاد و شکل هندسی قطعات را مشخص کنید. برای مثال، اتصال دو ورق آلومینیومی نازک با اتصال یک قطعه فولادی ضخیم شرایط یکسانی ندارد. اگر قطعات در معرض رطوبت یا مواد خورنده قرار می گیرند، باید سازگاری جنس پرچ با جنس قطعات و محیط را نیز بررسی کنید.
پس از بررسی قطعات، نوع پرچ را انتخاب کنید. اگر فقط از یک طرف به محل اتصال دسترسی دارید، میخ پرچ می تواند انتخاب مناسبی باشد. اگر به هر دو طرف قطعه دسترسی دارید و طراحی اتصال به پرچ توپر نیاز دارد، می توانید این نوع محصول را بررسی کنید. در پروژه هایی که به شکل خاصی از تغییر شکل نیاز دارند، پرچ نیم سوراخ یا پرچ سفارشی نیز قابل بررسی است.
در این مرحله باید قطر، طول و ظرفیت تحمل بار پرچ را با شرایط پروژه تطبیق دهید. برای انتخاب دقیق، فقط به ظاهر یا اندازه تقریبی پرچ اکتفا نکنید. مشخصات فنی تولیدکننده، محدوده گیرایی و اطلاعات مربوط به بار مجاز را بررسی کنید. انتخاب درست در همین مرحله، احتمال بروز مشکلات در مراحل بعدی را به میزان قابل توجهی کاهش می دهد.
گام دوم: علامت گذاری محل نصب پرچ
بعد از انتخاب پرچ، باید محل دقیق نصب آن را روی قطعات مشخص کنید. ابتدا قطعات را در موقعیت نهایی قرار دهید و از تراز بودن و هم راستایی آن ها مطمئن شوید. سپس با استفاده از خط کش، گونیا یا ابزار اندازه گیری، محل سوراخ ها را علامت گذاری کنید. فاصله پرچ ها از لبه قطعه و فاصله میان سوراخ ها باید با نقشه طراحی و الزامات فنی اتصال هماهنگ باشد.
علامت گذاری دقیق اهمیت زیادی دارد؛ زیرا اگر سوراخ ها با فاصله نامناسب ایجاد شوند، ممکن است قطعه در زمان مونتاژ تغییر شکل دهد یا تنش در بخش خاصی از آن متمرکز شود. در قطعاتی که چند پرچ دارند، بهتر است پیش از سوراخ کاری، تمام موقعیت ها را مشخص کنید و ابعاد را دوباره اندازه بگیرید. این کار به ویژه در تولید سری و مونتاژ قطعات مشابه اهمیت دارد.
برای جلوگیری از جابه جایی قطعات، آن ها را با گیره مناسب ثابت کنید. در صورت نیاز، از شابلون یا فیکسچر استفاده کنید تا موقعیت سوراخ ها در تمام قطعات یکسان باقی بماند. در پروژه های صنعتی، استفاده از نقشه مونتاژ و تجهیزات موقعیت دهی می تواند خطای انسانی را کاهش دهد و دقت تولید را افزایش دهد.
گام سوم: سوراخ کاری با قطر مناسب
پس از علامت گذاری، نوبت به سوراخ کاری می رسد. مته ای انتخاب کنید که قطر آن با مشخصات پرچ هماهنگ باشد. برای این کار باید اطلاعات فنی محصول را بررسی کنید؛ زیرا قطر سوراخ مورد نیاز در مدل های مختلف ممکن است متفاوت باشد. در زمان سوراخ کاری، قطعه را محکم نگه دارید و دریل را تا حد امکان عمود بر سطح قرار دهید. انحراف مته می تواند باعث بیضی شدن سوراخ یا ایجاد ناهماهنگی در اتصال شود.
اگر ضخامت قطعه زیاد است، سرعت و فشار دریل را متناسب با جنس فلز تنظیم کنید. در برخی موارد استفاده از روغن برش یا روانکار مناسب می تواند به کاهش اصطکاک و افزایش عمر مته کمک کند. پس از ایجاد سوراخ، لبه آن را بررسی کنید و در صورت وجود پلیسه، با ابزار مخصوص آن را برطرف کنید. پلیسه های فلزی ممکن است مانع قرارگیری صحیح قطعات شوند یا به پوشش سطحی آن ها آسیب بزنند.
در نهایت، قطر سوراخ را با ابزار اندازه گیری کنترل کنید. اگر سوراخ بیش از اندازه بزرگ شده باشد، نباید بدون بررسی فنی همان پرچ قبلی را در آن نصب کنید. چنین وضعیتی ممکن است به استفاده از پرچ با ابعاد متفاوت یا اصلاح طراحی اتصال نیاز داشته باشد. همچنین در قطعاتی که به دقت بالایی نیاز دارند، بهتر است تمام سوراخ ها پس از سوراخ کاری بررسی شوند.

گام چهارم: قرار دادن پرچ در محل اتصال
پس از آماده سازی سوراخ ها، قطعات را در موقعیت نهایی قرار دهید و مطمئن شوید که سطوح آن ها به درستی روی یکدیگر قرار گرفته اند. سپس پرچ را متناسب با نوع آن در سوراخ قرار دهید. در نصب میخ پرچ، بدنه پرچ باید به صورت کامل در سوراخ بنشیند و سر آن روی سطح قطعه قرار بگیرد. اگر پرچ به سختی وارد سوراخ می شود، نباید با ضربه های شدید آن را به داخل هدایت کنید؛ زیرا ممکن است بدنه یا قطعه آسیب ببیند.
در این مرحله، ضخامت مجموع قطعات را با محدوده گیرایی پرچ مقایسه کنید. اگر طول پرچ با ضخامت مجموعه هماهنگ نباشد، ممکن است بخش انتهایی آن به اندازه کافی تغییر شکل ندهد یا اتصال بیش از حد فشرده شود. همچنین در صورت وجود فاصله میان قطعات، ابتدا باید علت آن را برطرف کنید. پرچ کردن قطعاتی که به درستی روی هم قرار نگرفته اند، معمولا نتیجه مطلوبی ایجاد نمی کند.
برای نصب پرچ توپر یا چکشی نیز باید موقعیت بدنه و سر پرچ را بررسی کنید. در این روش، تکیه گاه و قالب باید متناسب با شکل پرچ باشند تا نیروی وارد شده به صورت کنترل شده منتقل شود. پیش از شروع ضربه زدن، از ثابت بودن قطعات و قرارگیری صحیح ابزار اطمینان حاصل کنید.
گام پنجم: نصب پرچ با ابزار مناسب
در این مرحله، پرچ در محل خود تثبیت می شود. اگر از میخ پرچ استفاده می کنید، مندرل را در دهانه پرچ کن قرار دهید و نوک ابزار را به صورت مستقیم روی سر پرچ بنشانید. سپس دستگاه را مطابق دستورالعمل سازنده فعال کنید. دستگاه با کشیدن مندرل، انتهای بدنه را تغییر شکل می دهد و سر دوم اتصال را ایجاد می کند. پس از رسیدن به شرایط طراحی، مندرل در محل تعیین شده جدا می شود و بدنه پرچ قطعات را به یکدیگر متصل نگه می دارد.
در هنگام نصب باید ابزار را در راستای محور پرچ نگه دارید. زاویه نامناسب می تواند باعث نصب کج، تغییر شکل غیر یکنواخت یا آسیب به سطح قطعه شود. همچنین نباید پیش از تکمیل فرآیند، فشار غیر عادی به پرچ وارد کنید. اگر دستگاه نتواند پرچ را به درستی نصب کند، ابتدا سازگاری ابزار، اندازه پرچ و ضخامت قطعات را بررسی کنید.
برای پرچ های چکشی و توپر، روش اجرا متفاوت است. در این حالت باید از چکش و قالب مناسب یا دستگاه پرچ کاری استفاده کنید تا انتهای پرچ به شکل کنترل شده تغییر شکل دهد. در اتصالات حساس، نیروی ضربه و شکل نهایی سر پرچ باید مطابق مشخصات فنی باشد. استفاده از نیروی بیش از اندازه می تواند باعث ترک خوردن پرچ، آسیب به قطعه یا کاهش کیفیت اتصال شود.
گام ششم: بررسی کیفیت و استحکام اتصال
پس از نصب پرچ، باید کیفیت اتصال را بررسی کنید. ابتدا به ظاهر سر پرچ توجه کنید. سر پرچ باید در موقعیت صحیح قرار گرفته باشد و نشانه ای از نصب کج، ترک خوردگی یا تغییر شکل غیرعادی در آن دیده نشود. در میخ پرچ نیز باید بررسی کنید که بدنه به درستی شکل گرفته و مندرل طبق طراحی جدا شده باشد. باقی ماندن مندرل به شکل غیر عادی یا شکستن نامناسب آن می تواند نشانه وجود مشکل در فرآیند نصب باشد.
سپس وضعیت قطعات را بررسی کنید. قطعات باید بدون فاصله غیر مجاز و تغییر شکل نامطلوب در کنار یکدیگر قرار گرفته باشند. در صورت مشاهده لقی، چرخش غیر عادی پرچ یا فاصله میان ورق ها، باید علت مشکل مشخص شود. صرفا محکم به نظر رسیدن پرچ به معنای تایید کیفیت اتصال نیست؛ زیرا برخی عیوب داخلی یا مشکلات مربوط به گیرایی ممکن است با بررسی ظاهری مشخص نشوند.
در پروژه های صنعتی، کنترل کیفیت باید براساس استاندارد، نقشه و دستورالعمل تایید شده انجام شود. در صورت نیاز می توان از آزمون های کششی، برشی یا روش های بازرسی تعیین شده برای بررسی عملکرد اتصال استفاده کرد. این موضوع به ویژه در قطعاتی که ایمنی افراد یا عملکرد تجهیزات به استحکام اتصال وابسته است، اهمیت زیادی دارد.
اشتباهات رایج هنگام پرچ کردن قطعات و روش جلوگیری از آن ها
در زمان اجرای عملیات، برخی اشتباهات ممکن است باعث کاهش استحکام اتصال یا آسیب دیدن قطعات شوند. این مشکلات گاهی در همان مرحله نصب قابل مشاهده هستند و گاهی پس از مدتی استفاده از محصول مشخص می شوند. شناخت علت این ایرادات به اپراتور کمک می کند تا قبل از تکرار اشتباه، فرآیند را اصلاح کند. در کارگاه های صنعتی، ثبت خطاهای پرچ کاری و بررسی علت آن ها می تواند به بهبود کیفیت مونتاژ کمک کند.
یکی از خطاهای متداول، استفاده از پرچی است که طول یا قطر مناسبی ندارد. در چنین شرایطی ممکن است سر دوم پرچ به درستی تشکیل نشود یا قطعات بیش از اندازه تحت فشار قرار بگیرند. سوراخ کاری نامناسب، نصب پرچ با زاویه اشتباه و استفاده از ابزار فرسوده نیز از عوامل ایجاد اتصال معیوب هستند. برای جلوگیری از این مشکلات، باید انتخاب مواد، آماده سازی قطعات و اجرای عملیات تحت کنترل قرار بگیرند.

استفاده از پرچ با طول یا قطر نامناسب
اگر طول پرچ با ضخامت کلی قطعات هماهنگ نباشد، اتصال به درستی شکل نمی گیرد. پرچ کوتاه ممکن است نتواند بخش انتهایی مناسبی برای قفل شدن ایجاد کند و پرچ بیش از اندازه بلند نیز ممکن است به شکل نامطلوب تغییر شکل دهد. قطر نامناسب نیز می تواند باعث لقی، نصب دشوار یا ایجاد تنش اضافی در اطراف سوراخ شود. برای جلوگیری از این مشکل، ضخامت مجموعه را اندازه بگیرید و آن را با محدوده گیرایی و ابعاد پیشنهادی تولیدکننده مقایسه کنید.
همچنین باید توجه داشته باشید که انتخاب پرچ فقط براساس ضخامت انجام نمی شود. میزان نیروی وارد شده به اتصال، جنس قطعات و شرایط محیطی نیز در این تصمیم نقش دارند. در کاربردهای حساس، مشخصات فنی و ظرفیت بار مجاز پرچ باید بررسی شوند. اگر اطلاعات کافی در اختیار ندارید، بهتر است پیش از خرید تعداد بالا با تولیدکننده یا کارشناس فنی مشورت کنید.
سوراخ کاری نامناسب و نصب کج پرچ
سوراخ کاری غیردقیق یکی از دلایل مهم ایجاد اتصال نامناسب است. اگر قطر سوراخ بیشتر از مقدار تعیین شده باشد، پرچ ممکن است به درستی در محل خود ثابت نشود. سوراخ کوچک نیز ورود پرچ را دشوار می کند و ممکن است هنگام نصب به بدنه آن آسیب برساند. علاوه بر قطر، عمود بودن سوراخ نسبت به سطح قطعه نیز اهمیت دارد. سوراخ مایل می تواند باعث قرارگیری نامناسب سر پرچ و توزیع غیریکنواخت نیرو شود.
برای جلوگیری از این خطا، از مته سالم و ابزار اندازه گیری مناسب استفاده کنید. قطعات را پیش از سوراخ کاری با گیره ثابت نگه دارید و دریل را در راستای صحیح قرار دهید. بعد از سوراخ کاری نیز لبه ها را از نظر وجود پلیسه بررسی کنید. اگر پرچ در زمان نصب به صورت کج قرار گرفت، به جای اعمال فشار بیشتر، وضعیت سوراخ و ابزار را بررسی کنید و علت انحراف را برطرف سازید.
استفاده از ابزار فرسوده یا نامناسب
ابزار پرچ کاری باید با ابعاد و جنس پرچ سازگار باشد. برای مثال، فک های فرسوده پرچ کن ممکن است نتوانند مندرل را به شکل یکنواخت بکشند. در نتیجه، مندرل به درستی جدا نمی شود یا نصب پرچ ناقص باقی می ماند. در پرچ کاری چکشی نیز استفاده از قالب نامناسب می تواند شکل سر پرچ را تغییر دهد و به سطح قطعه آسیب برساند.
برای پیشگیری از این مشکلات، ابزارها را به صورت دوره ای بررسی و نگهداری کنید. فک ها، سری ها، اتصالات دستگاه و بخش های متحرک باید در وضعیت مناسبی قرار داشته باشند. همچنین اپراتور باید با نحوه استفاده صحیح از ابزار آشنا باشد. استفاده از دستگاه مناسب نه تنها کیفیت اتصال را افزایش می دهد، بلکه سرعت انجام کار و ایمنی فرآیند را نیز بهبود می بخشد.
تفاوت پرچ کاری دستی و پرچ کاری صنعتی چیست؟
پرچ کاری دستی و صنعتی از نظر هدف کلی یکسان هستند؛ اما از نظر تجهیزات، حجم تولید، میزان کنترل و دقت اجرا تفاوت هایی دارند. در روش دستی، اپراتور معمولا از ابزارهایی مانند پرچ کن دستی یا چکش استفاده می کند. این روش برای تعمیرات محدود، ساخت قطعات ساده و پروژه هایی که تعداد اتصالات کمی دارند، مناسب است. هزینه اولیه پایین و دسترسی آسان به ابزار از مزایای آن محسوب می شوند؛ اما سرعت و یکنواختی اجرا به مهارت فرد وابستگی زیادی دارد.
در مقابل، پرچ کاری صنعتی از دستگاه های تخصصی و فرآیندهای کنترل شده استفاده می کند. این تجهیزات می توانند عملیات را با سرعت بیشتر و تکرارپذیری بالاتر انجام دهند. در خطوط تولید، فیکسچرها و تجهیزات موقعیت دهی به کار می روند تا قطعات در محل صحیح قرار بگیرند. همچنین ممکن است فرآیند با دستگاه های پنوماتیک یا هیدرولیک اجرا شود و کیفیت اتصال با روش های مشخص کنترل شود.
انتخاب میان این دو روش به حجم تولید، نوع قطعه، الزامات کیفی و بودجه پروژه بستگی دارد. برای تولید محدود، روش دستی ممکن است کافی باشد؛ اما در تولید انبوه یا اتصالات حساس، استفاده از تجهیزات صنعتی و نیروی متخصص اهمیت بیشتری پیدا می کند. در چنین شرایطی، برون سپاری عملیات به مجموعه های فعال در حوزه پرچ کاری صنعتی نیز می تواند راهکار مناسبی باشد.
چگونه پرچ مناسب برای پروژه های صنعتی انتخاب کنیم؟
انتخاب پرچ مناسب باید از نیاز واقعی پروژه شروع شود. ابتدا مشخص کنید اتصال چه وظیفه ای دارد و چه نوع نیروهایی به آن وارد می شوند. آیا قطعات در معرض نیروی کششی قرار دارند یا بار اصلی به صورت برشی منتقل می شود؟ آیا مجموعه در محیط مرطوب کار می کند؟ آیا به اتصال دائمی نیاز دارید یا امکان باز کردن و تعمیر قطعات نیز اهمیت دارد؟ پاسخ به این پرسش ها مسیر انتخاب محصول را مشخص می کند.
در مرحله بعد، ابعاد و جنس قطعات را بررسی کنید. ضخامت مجموعه، قطر سوراخ، فضای موجود برای نصب و دسترسی به پشت قطعه در انتخاب نوع پرچ موثر هستند. اگر فقط یک سمت قطعه در دسترس باشد، میخ پرچ می تواند گزینه مناسبی باشد. در صورتی که طراحی به پرچ توپر، نیم سوراخ یا نوع خاصی از اتصال نیاز داشته باشد، باید محصول متناسب با همان کاربرد انتخاب شود. همچنین اگر نمونه استاندارد بازار با شرایط پروژه هماهنگ نباشد، می توانید تولید پرچ سفارشی را بررسی کنید.
در نهایت، مشخصات فنی محصول، کیفیت مواد اولیه، دقت ابعادی و سازگاری آن با ابزار نصب را ارزیابی کنید. در پروژه های بزرگ، بهتر است پیش از سفارش اصلی، نمونه محصول دریافت و آزمایش شود. این کار به شما کمک می کند تا عملکرد پرچ را در شرایط واقعی بررسی کنید و از انتخاب نادرست جلوگیری کنید.

سخن پایانی
پرچ کاری یکی از روش های کاربردی و قابل اعتماد برای اتصال قطعات فلزی است که در صنایع مختلف مورد استفاده قرار می گیرد. با وجود سادگی ظاهری این فرآیند، دستیابی به اتصال باکیفیت به رعایت اصول فنی در تمام مراحل وابسته است. انتخاب پرچ مناسب، بررسی جنس و ضخامت قطعات، علامت گذاری دقیق، سوراخ کاری استاندارد، استفاده از ابزار سازگار و کنترل کیفیت نهایی، مهم ترین اقداماتی هستند که باید به آن ها توجه کنید.
سوالات متداول درباره پرچ کاری و اتصال قطعات
1. برای پرچ کردن قطعات فلزی به چه ابزارهایی نیاز داریم؟
ابزار مورد نیاز به نوع پرچ بستگی دارد. برای نصب میخ پرچ معمولا به پرچ کن دستی، بادی یا برقی نیاز دارید. در کنار آن، دریل و مته مناسب برای ایجاد سوراخ، کولیس برای اندازه گیری، گیره برای ثابت نگه داشتن قطعات و ابزار پلیسه گیری نیز کاربرد دارند. اگر از پرچ توپر یا چکشی استفاده می کنید، باید چکش، قالب و تکیه گاه مناسب را آماده کنید. در پروژه های صنعتی نیز ممکن است دستگاه های پنوماتیک یا هیدرولیک مورد استفاده قرار بگیرند. مهم ترین نکته این است که ابزار انتخابی با ابعاد و جنس پرچ سازگار باشد.
2. آیا می توان میخ پرچ را بدون دسترسی به پشت قطعه نصب کرد؟
بله، یکی از مهم ترین مزایای میخ پرچ یا پرچ کور این است که برای نصب آن معمولا فقط به دسترسی از یک طرف قطعه نیاز دارید. پرچ کن با کشیدن میله مرکزی، انتهای بدنه را تغییر شکل می دهد و سر دوم اتصال را ایجاد می کند. به همین دلیل، این محصول برای محفظه های بسته، ورق های فلزی و قطعاتی که دسترسی به پشت آن ها دشوار است، کاربرد دارد. البته باید قطر و طول پرچ و محدوده گیرایی آن با ضخامت مجموعه هماهنگ باشد.
3. تفاوت میخ پرچ با پرچ چکشی چیست؟
میخ پرچ دارای بدنه و یک میله مرکزی است که با استفاده از پرچ کن نصب می شود. هنگام نصب، دستگاه میله مرکزی را می کشد و باعث تغییر شکل انتهای بدنه می شود. در مقابل، پرچ چکشی با اعمال ضربه کنترل شده و تغییر شکل مکانیکی انتهای پرچ نصب می شود. بنابراین ابزار و روش اجرای این دو نوع اتصال متفاوت است. انتخاب میان آن ها به طراحی قطعه، میزان دسترسی، نوع بارگذاری و تجهیزات موجود بستگی دارد.
4. چرا بعضی از پرچ ها بعد از نصب شل می شوند؟
شل شدن پرچ می تواند دلایل مختلفی داشته باشد. انتخاب قطر یا طول نامناسب، سوراخ بیش از اندازه بزرگ، نصب ناقص، استفاده از ابزار فرسوده و وارد شدن بار بیشتر از ظرفیت طراحی شده از عوامل احتمالی هستند. همچنین ارتعاش مداوم، خوردگی یا تغییر شکل قطعات ممکن است به مرور زمان کیفیت اتصال را کاهش دهد. برای جلوگیری از این مشکل، باید پرچ متناسب با شرایط پروژه انتخاب شود و عملیات نصب مطابق دستورالعمل فنی انجام بگیرد. اگر اتصال در کاربرد حساس شل شده است، باید پیش از ادامه استفاده، وضعیت آن توسط فرد متخصص بررسی شود.



I am extremely inspired together with your writing talents as neatly as with
the layout for your weblog. Is that this a paid subject matter or did you
customize it your self? Anyway keep up the nice high quality
writing, it is rare to see a nice weblog like this
one today..
درباره ی چگونگی اتصال دادن دو صفحه ی فلزی توسط میخ پرچ جیزی بیان نشد!!!؟؟؟