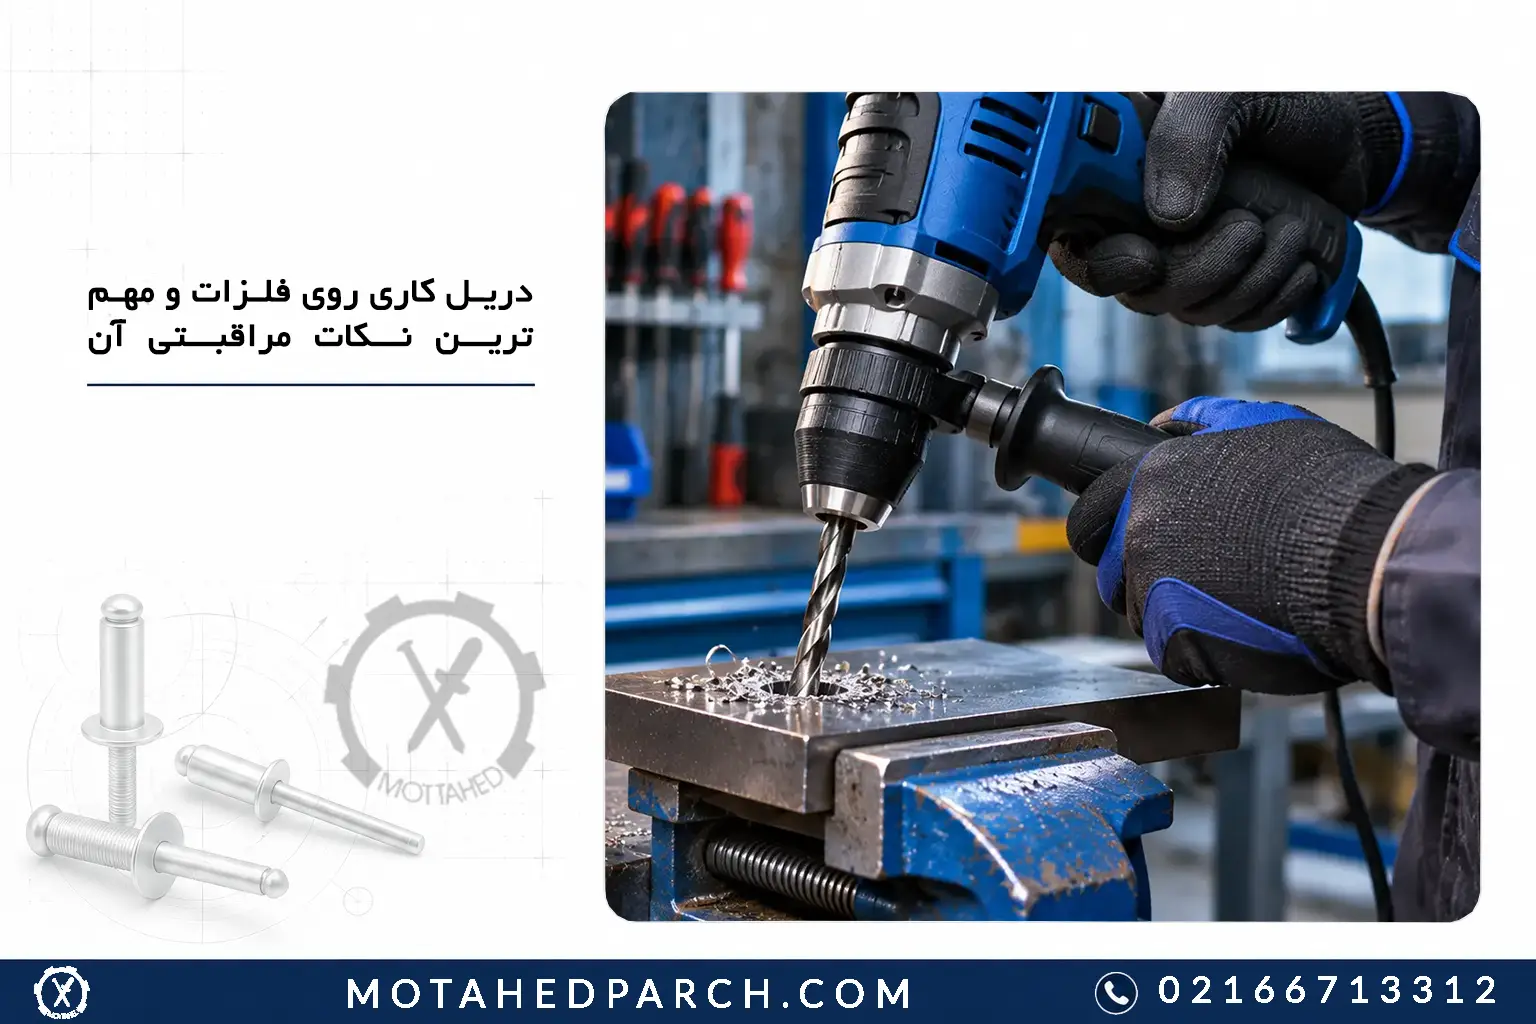
پرکاربردترین عملیات در صنایع فلزی دریل کاری روی فلزات و مهم ترین نکات مراقبتی آن ، تولید قطعات صنعتی، ساخت سازه های فلزی و اجرای اتصالات مکانیکی است که نقش مهمی در کیفیت، دقت و استحکام محصولات نهایی دارد. ایجاد سوراخ های دقیق روی ورق ها، پروفیل ها، قطعات فولادی، آلومینیومی و سایر فلزات، به ابزار مناسب، انتخاب مته استاندارد و رعایت اصول فنی نیاز دارد.
اگر اپراتور هنگام سوراخ کاری به جنس فلز، سرعت چرخش دستگاه، فشار وارد شده به مته و شرایط خنک کاری توجه نکند، ممکن است سطح قطعه آسیب ببیند، مته بشکند یا ابعاد سوراخ از اندازه مورد نظر خارج شود. در این مقاله از متحد پرچ، با روش های اصولی سوراخ کاری فلزات، ابزارهای مورد نیاز، نکات ایمنی، اشتباهات رایج و روش های مراقبت از تجهیزات آشنا می شویم تا بتوانید عملیات سوراخ کاری را با دقت و کیفیت بیشتری انجام دهید.
آشنایی با انواع فلزات و تاثیر جنس آن ها بر روش سوراخ کاری
یکی از مهم ترین عواملی که پیش از شروع عملیات سوراخ کاری باید بررسی شود، جنس قطعه فلزی است. تمام فلزات رفتار یکسانی در برابر نیروی برش، اصطکاک و افزایش دما ندارند. برخی فلزات نرم هستند و به راحتی سوراخ می شوند، در حالی که بعضی آلیاژها سختی و مقاومت بالایی دارند و برای ماشین کاری آن ها باید از مته های تخصصی و تنظیمات دقیق استفاده کرد. انتخاب روش نامناسب برای هر فلز می تواند باعث افزایش استهلاک ابزار، ایجاد پلیسه، تغییر شکل قطعه و کاهش کیفیت سطح داخلی سوراخ شود.
سوراخ کاری فولاد و آهن
فولاد و آهن از پرمصرف ترین مواد اولیه در صنایع فلزی هستند. این فلزات در تولید پروفیل، ورق، شاسی ماشین آلات، سازه های صنعتی و قطعات اتصال کاربرد گسترده ای دارند. سختی فولاد به ترکیب شیمیایی، میزان کربن و عملیات حرارتی انجام شده روی آن بستگی دارد. به همین دلیل، سوراخ کاری فولاد نرم با فولاد آلیاژی سخت به تنظیمات یکسانی نیاز ندارد.
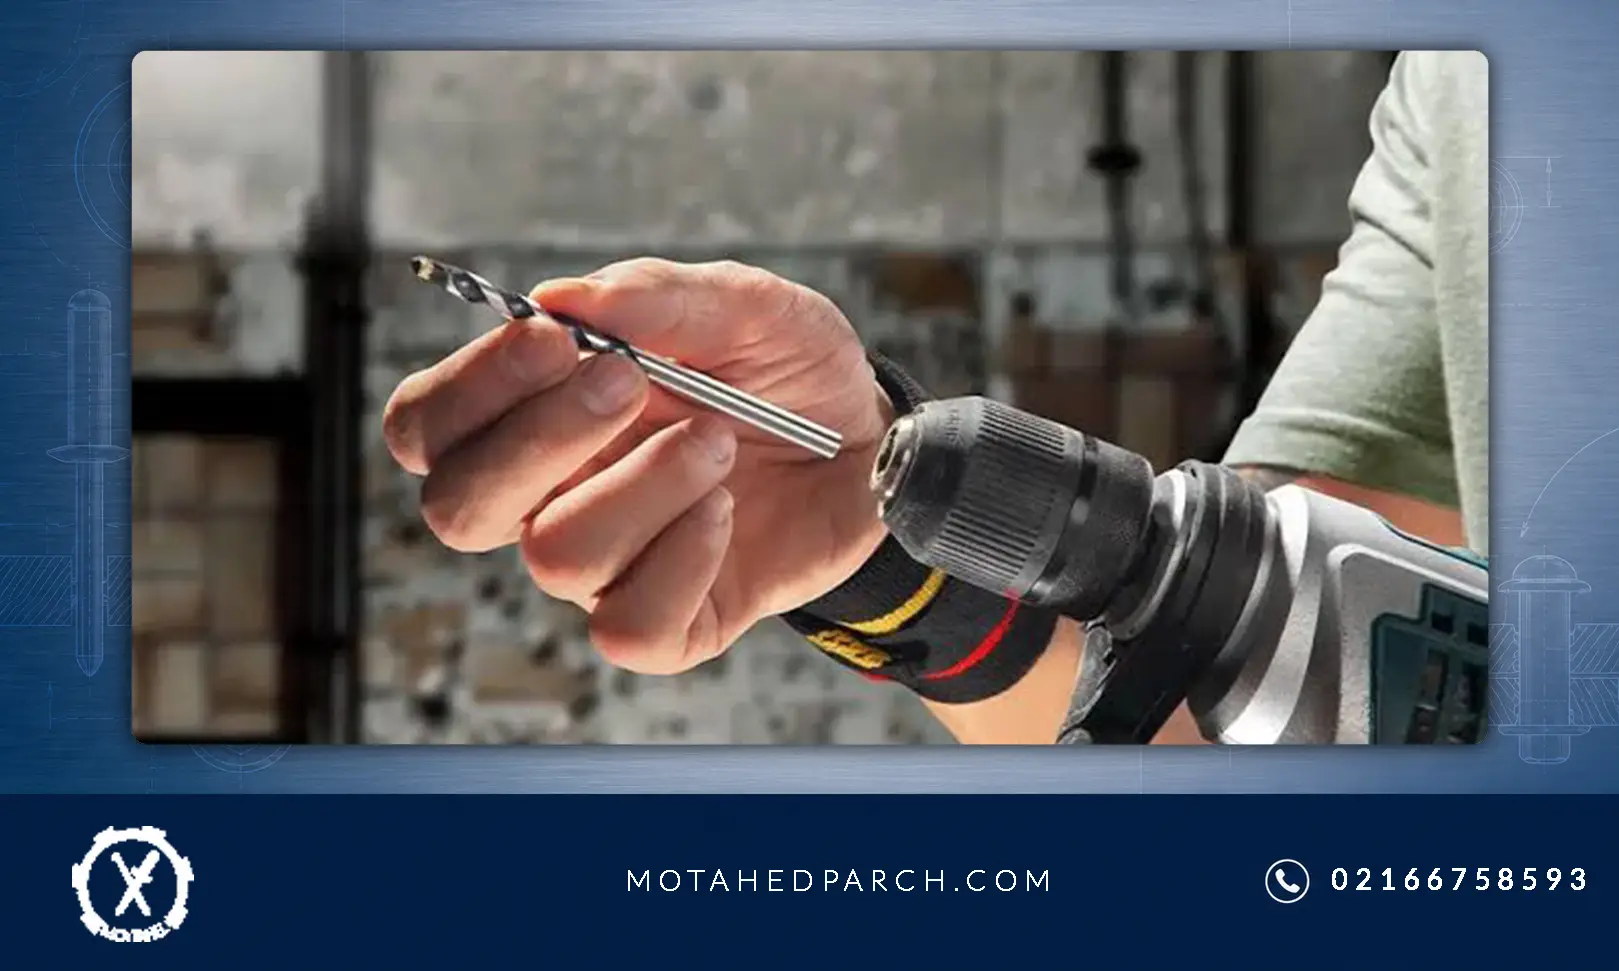
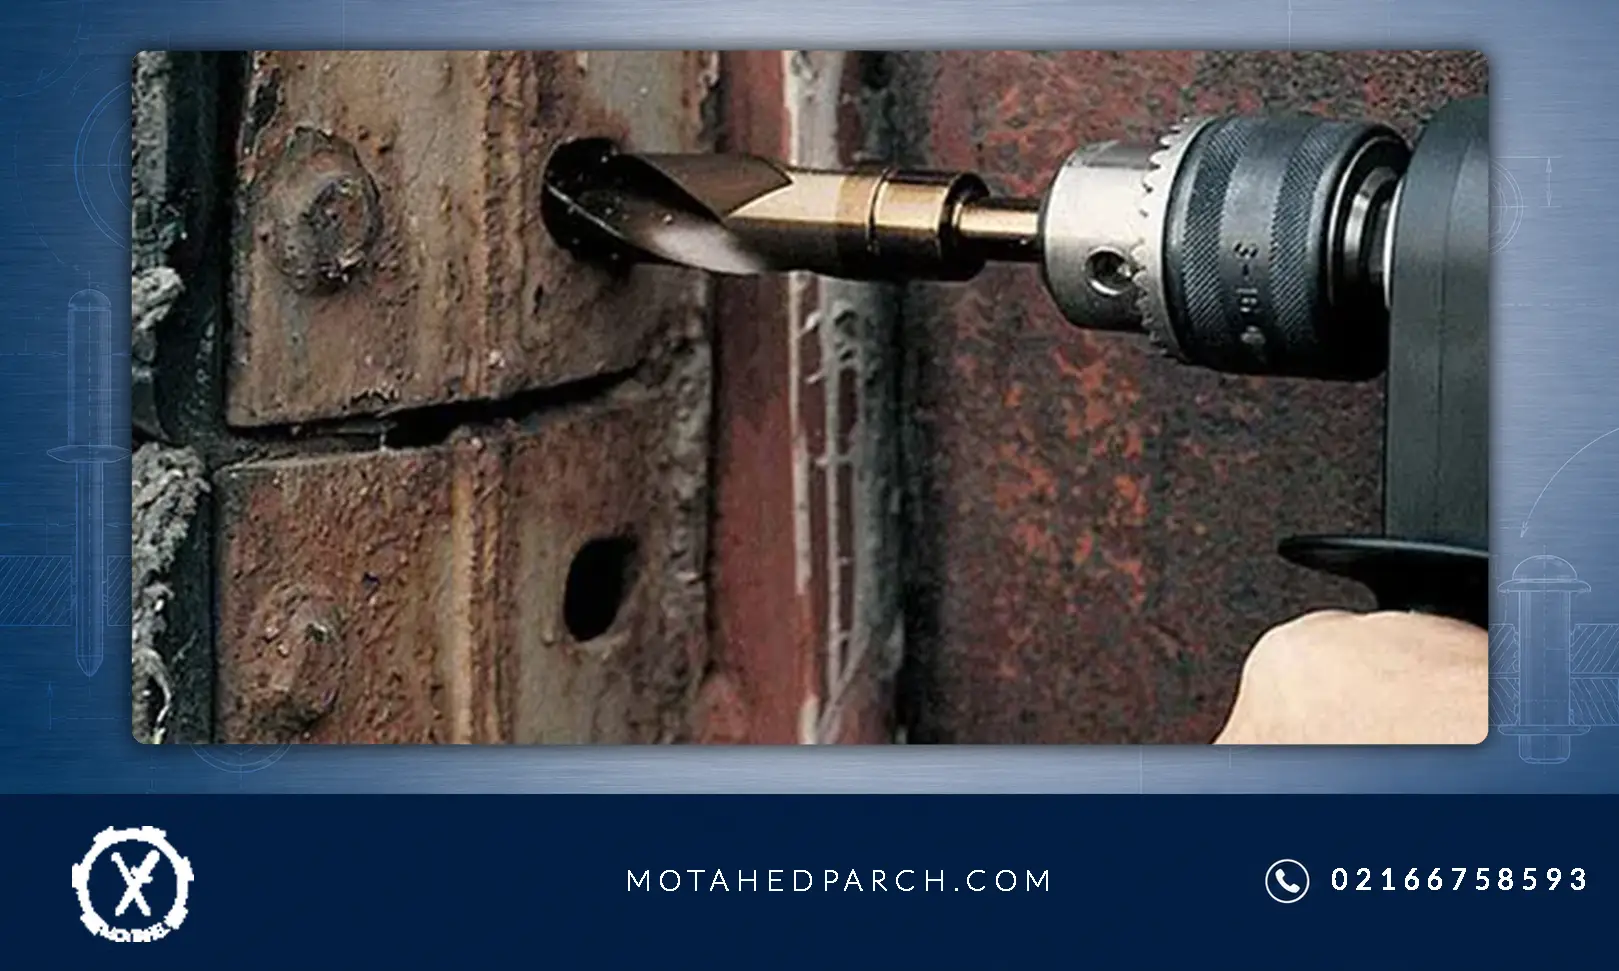
برای ایجاد سوراخ روی فولادهای معمولی می توان از مته های فولاد تندبر یا HSS استفاده کرد. در مقابل، برای فولادهای سخت تر یا عملیات تولیدی با حجم بالا، مته های کبالت دار و کاربیدی عملکرد مناسبی دارند. هنگام کار با فولاد باید سرعت دوران را متناسب با قطر مته و سختی قطعه تنظیم کرد. استفاده از سرعت بیش از حد، حرارت زیادی تولید می کند و ممکن است لبه برنده مته را نرم یا کند کند.
همچنین استفاده از روغن برش مناسب در بسیاری از عملیات سوراخ کاری فولاد به کاهش اصطکاک، کنترل دما و افزایش عمر ابزار کمک می کند. اپراتور باید قطعه را به خوبی مهار کند تا در زمان برخورد مته با سطح فلز، قطعه نچرخد یا جابه جا نشود.
سوراخ کاری آلومینیوم
آلومینیوم به دلیل وزن کم، مقاومت مناسب در برابر خوردگی و قابلیت شکل پذیری، در صنایع مختلف از جمله خودروسازی، تولید تجهیزات الکترونیکی، ساخت بدنه دستگاه ها و تولید قطعات تزئینی استفاده می شود. این فلز نسبت به بسیاری از فولادها نرم تر است و به همین دلیل می توان آن را با سرعت های بالاتری سوراخ کرد؛ البته این موضوع به نوع آلیاژ، قطر مته و شرایط ماشین کاری بستگی دارد.
یکی از مشکلات رایج هنگام سوراخ کاری آلومینیوم، چسبیدن براده به لبه های برنده مته است. این اتفاق می تواند مسیر برش را مختل کند و باعث ایجاد سطح نامناسب در سوراخ شود. برای جلوگیری از این مشکل، باید از مته تیز با هندسه مناسب استفاده کرد و در صورت نیاز روانکار مخصوص آلومینیوم به کار برد. خارج کردن منظم براده ها نیز اهمیت زیادی دارد.
از آنجا که بسیاری از قطعات آلومینیومی با استفاده از پرچ های رنگی یا اتصالات سبک به یکدیگر متصل می شوند، ایجاد سوراخ های دقیق در این قطعات اهمیت زیادی دارد. رعایت قطر استاندارد سوراخ به حفظ ظاهر اتصال و جلوگیری از ایجاد لقی کمک می کند.
سوراخ کاری استیل و فولاد ضد زنگ
استیل به دلیل مقاومت بالا در برابر خوردگی، در صنایع غذایی، دارویی، تجهیزات پزشکی، صنایع شیمیایی و ساخت تجهیزات صنعتی کاربرد فراوانی دارد. با وجود مزایای متعدد، سوراخ کاری فولاد ضد زنگ نسبت به بسیاری از فلزات دیگر حساس تر است. برخی گریدهای استیل هنگام ماشین کاری تمایل دارند سخت شوند و اگر اپراتور فشار یا سرعت نامناسبی انتخاب کند، شرایط برش دشوارتر می شود.
برای سوراخ کاری استیل معمولا مته های کبالت دار با کیفیت بالا گزینه مناسبی هستند. استفاده از دور پایین تر متناسب با قطر مته، فشار یکنواخت و روانکار مناسب می تواند از افزایش دمای بیش از حد جلوگیری کند. همچنین بهتر است از متوقف کردن و راه اندازی مکرر مته در حالی که نوک آن تحت فشار با سطح فلز تماس دارد، خودداری شود؛ زیرا این کار ممکن است باعث سایش و سخت شدن موضعی سطح قطعه شود.
در پروژه هایی که استیل باید با پرچ یا اتصالات صنعتی مونتاژ شود، کیفیت سوراخ اهمیت دوچندانی دارد. ایجاد پلیسه زیاد یا تغییر شکل اطراف سوراخ می تواند ظاهر قطعه را خراب کند و بر کیفیت نهایی اتصال تاثیر منفی بگذارد.
سوراخ کاری مس و برنج
مس و برنج از فلزات پرکاربرد در صنایع برق، تاسیسات، تولید قطعات تزئینی و ساخت تجهیزات مکانیکی هستند. مس رسانایی الکتریکی و حرارتی بالایی دارد و برنج نیز به دلیل قابلیت ماشین کاری مناسب، در تولید قطعات دقیق استفاده می شود. با این حال، نرمی برخی از این فلزات ممکن است باعث ایجاد پلیسه یا گیر کردن مته در زمان سوراخ کاری شود.
برای دستیابی به نتیجه مطلوب باید از مته تیز و مناسب استفاده کرد و قطعه را به خوبی در جای خود ثابت نگه داشت. سرعت دوران و میزان پیشروی باید بر اساس نوع آلیاژ و قطر مته تنظیم شود. در صورت ایجاد پلیسه، استفاده از ابزار پلیسه گیر می تواند لبه سوراخ را صاف کند و شرایط مناسب تری برای مونتاژ قطعات فراهم آورد.
ابزارها و تجهیزات مورد نیاز برای سوراخ کاری دقیق فلزات
کیفیت نهایی عملیات سوراخ کاری تا حد زیادی به ابزار و تجهیزات مورد استفاده بستگی دارد. حتی اگر اپراتور مهارت بالایی داشته باشد، استفاده از مته نامناسب یا دستگاهی که لرزش زیادی دارد، می تواند نتیجه کار را تحت تاثیر قرار دهد. برای همین، انتخاب تجهیزات باید با توجه به نوع فلز، ضخامت قطعه، قطر سوراخ مورد نیاز و حجم تولید انجام شود. در کارگاه های کوچک ممکن است یک دریل دستی برای بسیاری از عملیات کافی باشد، اما در خطوط تولید صنعتی معمولا دستگاه های ستونی، رادیال یا تجهیزات ماشین کاری دقیق عملکرد بهتری ارائه می دهند.
دریل دستی و دریل ستونی
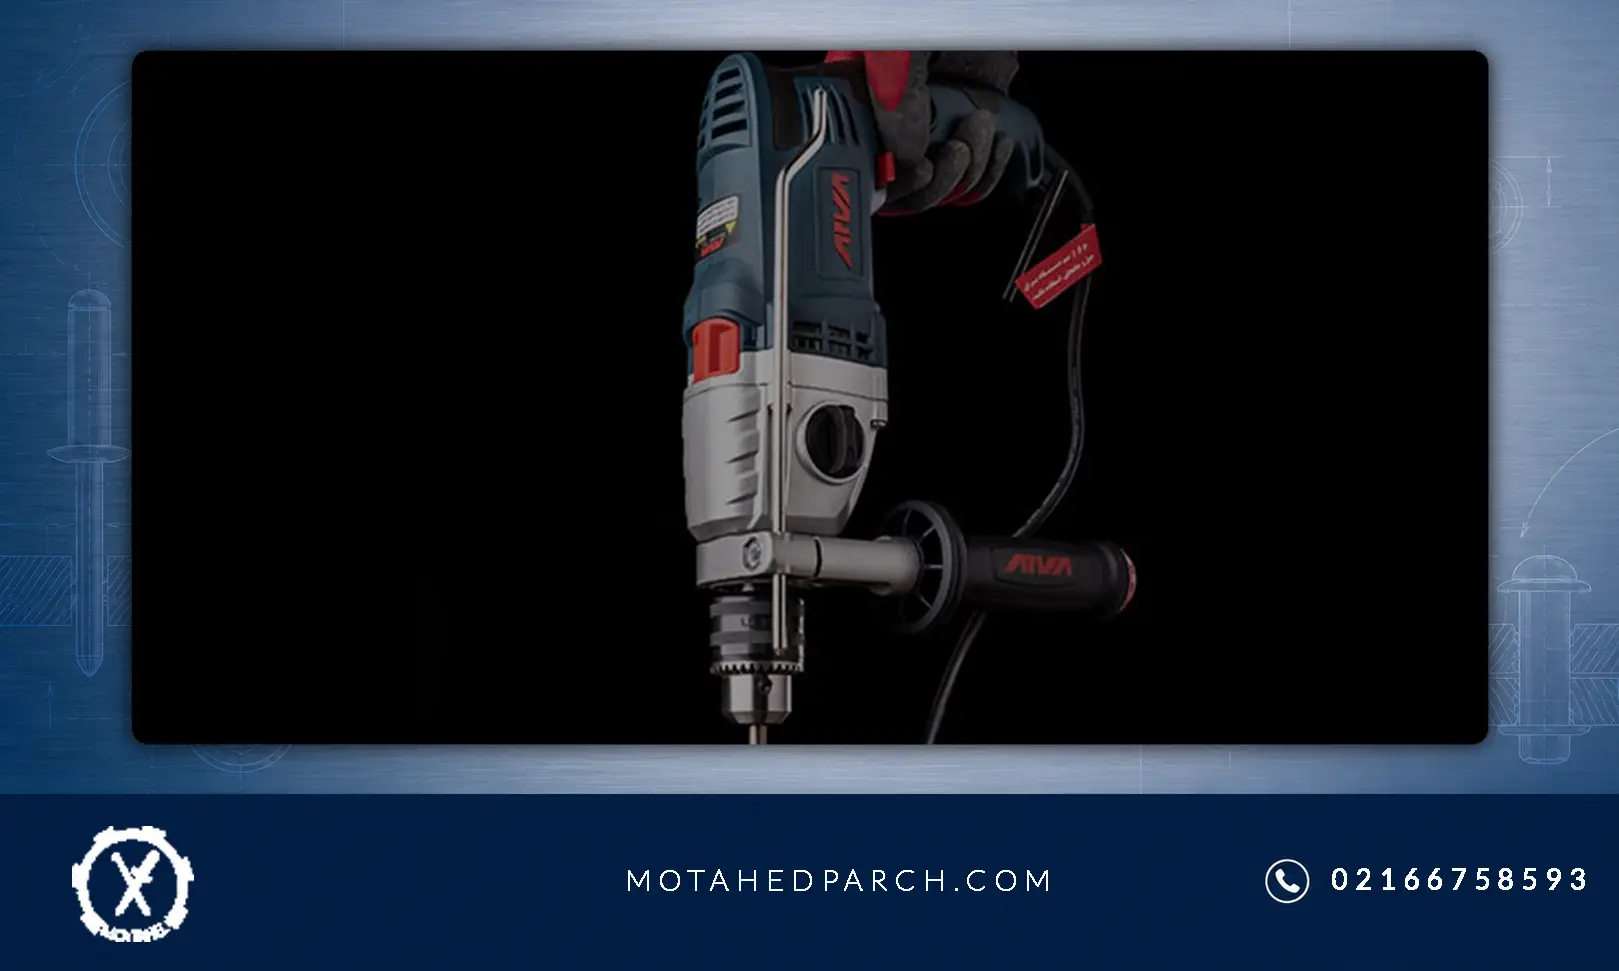
دریل دستی یکی از رایج ترین ابزارها برای ایجاد سوراخ روی قطعات فلزی است. این دستگاه به دلیل قابلیت حمل و استفاده آسان، در تعمیرگاه ها، کارگاه های کوچک و پروژه های نصب کاربرد زیادی دارد. با این حال، حفظ زاویه مناسب و کنترل فشار در زمان کار با دریل دستی به مهارت اپراتور وابسته است.
در مقابل، دریل ستونی دستگاهی ثابت است که قطعه روی میز آن قرار می گیرد و مته با حرکت کنترل شده به سمت سطح فلز پیش می رود. این ساختار امکان ایجاد سوراخ های عمود، دقیق و تکرارپذیر را فراهم می کند. در تولید انبوه قطعات فلزی که باید سوراخ هایی با ابعاد مشابه داشته باشند، استفاده از دریل ستونی انتخاب مناسب تری محسوب می شود.
انتخاب مته مناسب برای فلزات
مته مهم ترین ابزار برنده در عملیات سوراخ کاری است و کیفیت آن تاثیر مستقیمی بر دقت، سرعت و کیفیت سطح سوراخ دارد. مته های مخصوص فلز معمولا از فولاد تندبر، آلیاژهای کبالت دار یا مواد کاربیدی ساخته می شوند. هر کدام از این مته ها ویژگی های خاصی دارند و برای شرایط متفاوتی طراحی شده اند.
مته HSS برای بسیاری از عملیات عمومی روی آهن، فولادهای معمولی و فلزات نرم مناسب است. مته های HSS کبالت دار در برابر حرارت مقاومت بیشتری دارند و برای سوراخ کاری فولادهای سخت تر و استیل کاربرد دارند. مته های کاربیدی نیز سختی و مقاومت سایشی بالایی دارند و در شرایط ماشین کاری مناسب، برای تولید صنعتی و سوراخ کاری مواد سخت عملکرد خوبی ارائه می دهند؛ البته این مته ها نسبت به ضربه و لرزش حساس تر هستند.
گیره، خط کش و ابزارهای اندازه گیری
برای ایجاد سوراخ دقیق، تنها داشتن دریل و مته مناسب کافی نیست. اپراتور باید بتواند موقعیت سوراخ را با دقت مشخص کند و قطعه را در همان موقعیت ثابت نگه دارد. گیره رومیزی، گیره دستگاه، خط کش صنعتی، کولیس و ابزارهای علامت گذاری از تجهیزات مهم در این مرحله هستند.
کولیس برای اندازه گیری قطر قطعات و کنترل ابعاد سوراخ کاربرد دارد. در پروژه هایی که موقعیت سوراخ اهمیت زیادی دارد، می توان از شابلون های مخصوص استفاده کرد تا تمام سوراخ ها در محل یکسان ایجاد شوند. همچنین سنبه نشان برای ایجاد یک فرورفتگی کوچک روی محل شروع سوراخ کاری به کار می رود و از لغزش اولیه مته جلوگیری می کند.
مراحل اصولی دریل کاری روی فلزات
اجرای صحیح عملیات سوراخ کاری به رعایت یک ترتیب مشخص نیاز دارد. شروع عجولانه کار بدون بررسی قطعه، تعیین محل سوراخ و انتخاب مته مناسب، معمولا باعث افزایش خطا و اتلاف زمان می شود. در محیط های صنعتی که تعداد زیادی قطعه باید با مشخصات یکسان تولید شوند، رعایت این مراحل اهمیت بیشتری دارد؛ زیرا یک خطای کوچک ممکن است در تعداد زیادی محصول تکرار شود.
بهترین روش این است که اپراتور ابتدا نقشه یا مشخصات فنی قطعه را بررسی کند، سپس شرایط سطح و ضخامت فلز را ارزیابی کند و در نهایت با توجه به نوع عملیات، دستگاه و ابزار مناسب را انتخاب کند. مراحل زیر چارچوب مناسبی برای انجام یک سوراخ کاری استاندارد فراهم می کنند.
آماده سازی قطعه و مشخص کردن محل سوراخ
در اولین مرحله باید سطح قطعه از روغن، گرد و غبار، رنگ های اضافی و آلودگی های احتمالی پاک شود. وجود آلودگی ممکن است باعث کاهش دقت علامت گذاری یا لغزش مته شود. پس از تمیز کردن قطعه، اپراتور باید محل دقیق سوراخ را مطابق نقشه یا اندازه های تعیین شده مشخص کند.
برای علامت گذاری می توان از خط کش، گونیا، کولیس و ابزارهای نشانه گذاری استفاده کرد. پس از مشخص کردن نقطه مورد نظر، سنبه نشان را در مرکز محل سوراخ قرار می دهند و با ضربه کنترل شده، یک فرورفتگی کوچک ایجاد می کنند. این فرورفتگی به قرارگیری صحیح نوک مته کمک می کند.
مهار قطعه و تنظیم دستگاه
پس از تعیین محل سوراخ، قطعه باید با گیره مناسب ثابت شود. نگه داشتن قطعه با دست هنگام سوراخ کاری، به خصوص در مورد ورق های کوچک و قطعات نازک، خطرناک است؛ زیرا ممکن است مته در لحظه خروج از قطعه گیر کند و باعث چرخش ناگهانی آن شود. استفاده از گیره مناسب از این اتفاق جلوگیری می کند.
در ادامه باید مته در سه نظام دستگاه به درستی قرار بگیرد. مته باید بدون لقی نصب شود و میزان بیرون زدگی آن تا حد امکان متناسب با عمق سوراخ باشد. بیرون زدگی بیش از اندازه می تواند لرزش را افزایش دهد و دقت عملیات را کاهش دهد.
پیش از روشن کردن دستگاه، اپراتور باید از محکم بودن گیره، سالم بودن کابل یا منبع تغذیه، عملکرد کلیدها و قرارگیری صحیح مته اطمینان حاصل کند. در دستگاه های دارای قابلیت تنظیم سرعت نیز باید دور مناسب بر اساس جنس فلز و قطر مته انتخاب شود.
شروع سوراخ کاری و کنترل فشار
پس از انجام تنظیمات، دستگاه را روشن کنید و مته را به آرامی به سطح قطعه نزدیک کنید. در شروع عملیات نباید فشار ناگهانی وارد شود؛ زیرا نوک مته ممکن است از نقطه علامت گذاری شده خارج شود. پس از قرارگیری صحیح مته، باید فشار یکنواخت و کنترل شده ای اعمال شود تا لبه های برنده بتوانند فلز را به شکل مناسبی برش دهند.
فشار بیش از حد نه تنها سرعت سوراخ کاری را افزایش نمی دهد، بلکه می تواند باعث شکستن مته، افزایش دمای ابزار و ایجاد آسیب در قطعه شود. از طرف دیگر، فشار بسیار کم نیز ممکن است باعث مالش مته روی سطح فلز و افزایش حرارت شود. اپراتور باید میزان پیشروی را با توجه به جنس فلز، قطر مته و شرایط دستگاه تنظیم کند.
خروج مته و پرداخت نهایی سوراخ
پس از رسیدن به عمق مورد نظر، باید پیشروی مته به آرامی متوقف شود. هنگام خروج مته از قطعه نیز لازم است کنترل دستگاه حفظ شود؛ زیرا در برخی شرایط، به خصوص هنگام سوراخ کاری ورق های نازک، مته ممکن است در لحظه خروج گیر کند و باعث چرخش قطعه شود.
پس از پایان کار و توقف کامل دستگاه، قطعه را از گیره خارج کنید و پلیسه های اطراف سوراخ را بررسی کنید. وجود لبه های تیز می تواند هنگام مونتاژ یا استفاده از قطعه خطر ایجاد کند. برای رفع این مشکل می توان از ابزار پلیسه گیر، مته پخ زن یا روش های پرداخت مناسب استفاده کرد.
در مرحله نهایی، قطر و موقعیت سوراخ باید با نقشه فنی مطابقت داده شود. اگر قرار است از پرچ یا میخ پرچ برای اتصال قطعه استفاده شود، باید ابعاد سوراخ با مشخصات اتصال دهنده هماهنگ باشد.
اشتباهات رایج هنگام سوراخ کاری فلزات و روش جلوگیری از آن ها
بسیاری از مشکلاتی که در کارگاه های فلزی مشاهده می شوند، به دلیل بی توجهی به نکات ساده اما مهم اتفاق می افتند. برخی اپراتورها تصور می کنند که با افزایش فشار یا سرعت دستگاه می توانند زمان انجام کار را کاهش دهند؛ در حالی که این اقدامات ممکن است باعث افزایش استهلاک مته و کاهش کیفیت سوراخ شوند. شناخت اشتباهات رایج کمک می کند تا از تکرار آن ها جلوگیری شود و فرایند تولید با دقت بیشتری پیش برود.
یکی از اشتباهات متداول، استفاده از یک نوع مته برای تمام فلزات است. هر فلز ویژگی های خاص خود را دارد و انتخاب ابزار باید با توجه به سختی، ضخامت و شرایط ماشین کاری انجام شود. اشتباه دیگر، نادیده گرفتن اهمیت علامت گذاری و مهار قطعه است. اگر قطعه در زمان سوراخ کاری حرکت کند، احتمال ایجاد سوراخ های خارج از موقعیت افزایش می یابد.
برخی اپراتورها نیز بدون توجه به وضعیت لبه های برنده از مته های کند استفاده می کنند. این کار موجب افزایش فشار مورد نیاز، تولید حرارت بیشتر و ایجاد سطح نامناسب می شود. همچنین استفاده نکردن از روانکار در عملیات هایی که به خنک کاری نیاز دارند، می تواند عمر ابزار را کاهش دهد.
سخن پایانی
دریل کاری روی فلزات یکی از عملیات اساسی در صنایع فلزی و فرایند تولید قطعات و اتصالات صنعتی است. کیفیت این عملیات به عوامل مختلفی مانند جنس فلز، نوع مته، سرعت دوران، فشار وارد شده، روش مهار قطعه و شرایط خنک کاری بستگی دارد. رعایت این موارد باعث می شود سوراخ هایی دقیق، تمیز و متناسب با نیاز پروژه ایجاد شوند و احتمال آسیب دیدن ابزار یا قطعه کاهش پیدا کند.
سوالات متداول درباره دریل کاری روی فلزات
- برای دریل کاری روی فلزات از چه نوع مته ای استفاده کنیم؟
انتخاب مته به جنس فلز و شرایط عملیات بستگی دارد. برای سوراخ کاری عمومی آهن و فولادهای معمولی، مته های فولاد تندبر یا HSS گزینه مناسبی هستند. برای فولادهای سخت تر و استیل می توان از مته های کبالت دار استفاده کرد. مته های کاربیدی نیز برای شرایط ماشین کاری تخصصی و مواد سخت مناسب هستند. در انتخاب مته باید علاوه بر جنس، به قطر، طول، کیفیت ساخت و نوع هندسه لبه های برنده توجه کرد. استفاده از مته مناسب باعث کاهش فشار بر دستگاه، افزایش دقت سوراخ و جلوگیری از فرسایش زودهنگام ابزار می شود. - چرا هنگام سوراخ کاری فلز، مته بیش از حد داغ می شود؟
افزایش دمای مته معمولا به دلیل اصطکاک زیاد بین ابزار و سطح فلز اتفاق می افتد. انتخاب سرعت دوران نامناسب، استفاده از مته کند، فشار بیش از حد و نبود روانکار مناسب از مهم ترین دلایل این مشکل هستند. برای جلوگیری از افزایش دما باید سرعت دستگاه را با توجه به جنس فلز و قطر مته تنظیم کرد، از ابزار سالم استفاده کرد و در صورت نیاز روغن برش یا سیال خنک کننده مناسب به کار برد. همچنین خروج منظم براده ها از محل سوراخ می تواند به کاهش حرارت و بهبود عملکرد ابزار کمک کند. - آیا می توان با دریل معمولی روی ورق های فلزی سوراخ ایجاد کرد؟
بله، برای بسیاری از عملیات سبک و عمومی می توان از دریل معمولی استفاده کرد. با این حال، باید از مته مخصوص فلز با قطر مناسب استفاده شود و ورق به کمک گیره یا فیکسچر به خوبی ثابت بماند. هنگام سوراخ کاری ورق های نازک، احتمال لرزش، تغییر شکل یا گیر کردن مته در لحظه خروج از قطعه وجود دارد. به همین دلیل باید فشار دستگاه کنترل شود و در صورت نیاز از قطعه پشتیبان استفاده کرد. برای تولید انبوه یا سوراخ کاری هایی که به دقت بالایی نیاز دارند، دریل ستونی یا دستگاه های صنعتی انتخاب مناسب تری هستند.